مع تزايد أهمية دور رمال الكوارتز عالية النقاء في الصناعات الناشئة الاستراتيجية مثل الطاقة الجديدة وتكنولوجيا المعلومات من الجيل التالي، فقد أدى نظام تكنولوجيا التنقية العميقة الخاص بها إلى تطور قفزة نوعية.
السحق و طحن
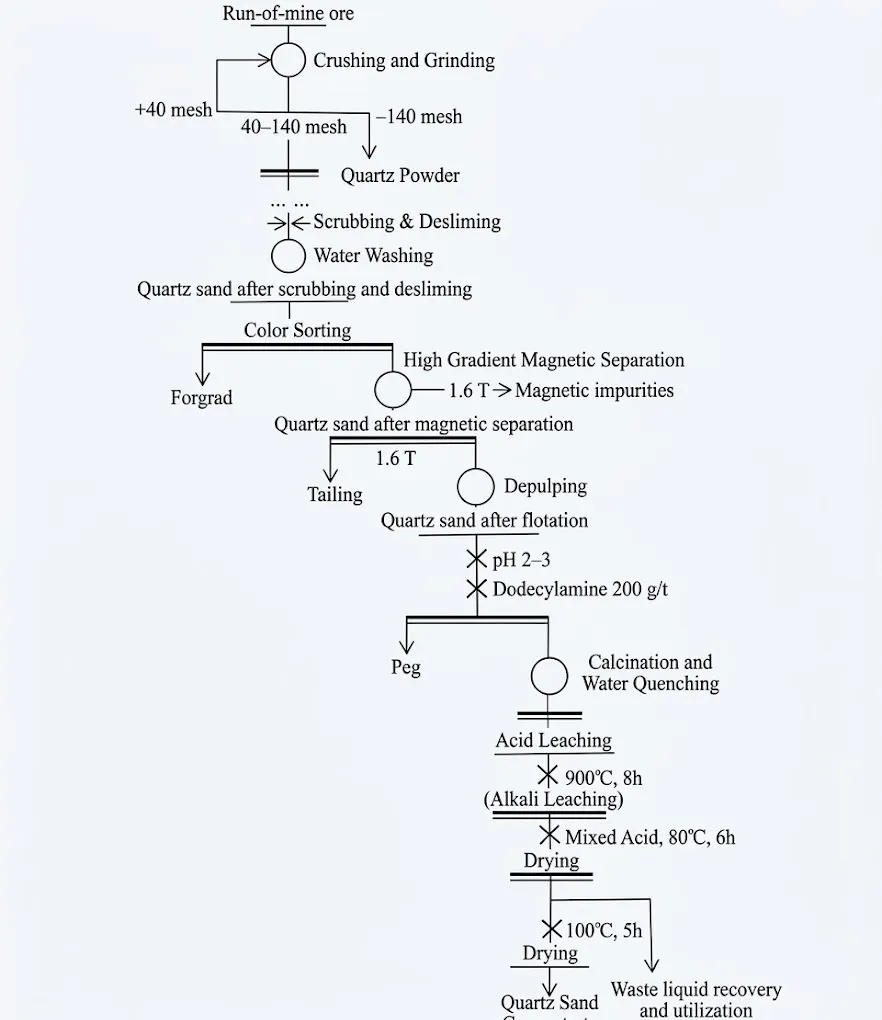
تشمل معدات التكسير الشائعة للكوارتز الكسارات الفكية والكسارات المخروطية و مطاحن الكراتالكسارات الفكية هي كسارات خشنة ذات قدرة معالجة عالية، تتراوح عادةً بين 10 و100 طن/ساعة. تُستخدم الكسارات الفكية لسحق خام الكوارتز من جزيئات كبيرة إلى حجم يتراوح بين 10 و100 مم. أما الكسارات المخروطية فتُستخدم بشكل أساسي للسحق المتوسط، حيث تُستخدم لسحق المواد إلى حجم يتراوح بين 5 و20 مم. بينما تُستخدم مطاحن الكرات للسحق الدقيق. طحن رمل الكوارتز إلى حجم جسيمات يتراوح بين 0.1 و 1 مم.
أثناء عملية التكسير، يمكن الحصول على منتجات رمل الكوارتز بأحجام جسيمات مناسبة من خلال ضبط معايير مثل حجم جسيمات التغذية ووقت الطحن. على سبيل المثال، عادةً ما يتم ضبط نسبة الكرات إلى التغذية في مطحنة الكرات عند 2-5:1، ويجب تحديد وقت الطحن بناءً على متطلبات حجم جسيمات المنتج، ويتراوح عادةً بين ساعتين و8 ساعات.
في السنوات الأخيرة، حظيت تقنيات التكسير الانتقائي التي تُحسّن من انكشاف الشوائب وتقلل من التكسير المفرط باهتمام كبير. ومن بينها، أظهر التكسير الكهربائي النبضي عالي الجهد (HVP/EPF) إمكانات تطبيقية واعدة. تعتمد هذه التقنية على تأثير التفريغ الكهربائي والانهيار الكهربائي، مما يدفع الشقوق إلى الانتشار بشكل تفضيلي على طول حدود الحبيبات وحدود الأطوار وأسطح الشوائب، وبالتالي تحسين كفاءة تفكك المونومر في رمال الكوارتز والشوائب بشكل ملحوظ.
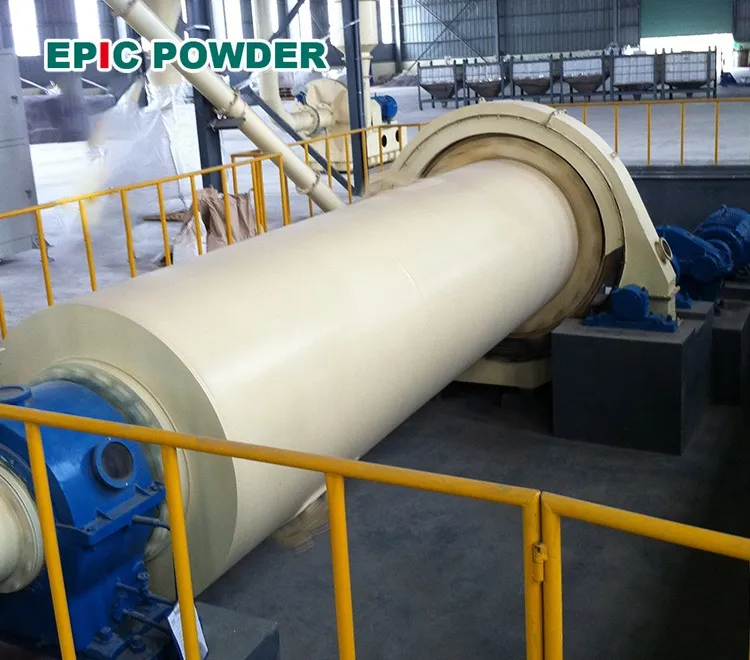
التنظيف
يمكن لعملية التنظيف بالفرك أن تقلل محتوى الحديد في رمل الكوارتز من 0.1%–0.3% إلى 0.05%–0.15%. يُسهم هذا الأخير في إزالة طبقة الشوائب الرقيقة الملتصقة بسطح رمل الكوارتز بسرعة وفعالية أكبر. عادةً ما تُضبط مدة التنظيف بالفرك بين 30 و60 دقيقة. يُسهم ذلك في تقليل محتوى الشوائب بشكل أكبر وتحسين نقاء رمل الكوارتز.
الفرز والتصنيف
تُعدّ طرق الفرز، والتصنيف الهيدروليكي، والتصنيف الهوائي من أكثر طرق تصنيف الكوارتز شيوعًا. وتشمل معدات الفرز الشائعة الاستخدام الغرابيل الاهتزازية، والفواصل الهيدروليكية، والمصنفات الهوائية. تحقق الغرابيل الاهتزازية كفاءة فرز تتراوح بين 80 و90 ضعفًا لكل طن، بينما توفر الفواصل الهيدروليكية دقة تصنيف ممتازة، حيث تفصل الجزيئات التي يتراوح حجمها بين 0.01 و0.1 مم. أما المصنفات الهوائية، فتُحقق تصنيفًا أكثر دقة، ما يُلبي متطلبات تجانس الجزيئات في رمال الكوارتز عالية النقاء. وفي الإنتاج الفعلي، غالبًا ما يُضبط حجم جزيئات المادة الخام بدقة ضمن النطاق الأمثل الذي يتراوح بين 0.074 و4.75 مم.
فرز الألوان (الفرز الكهروضوئي)
تُستخدم تقنية فرز الألوان في الغالب في قسم التجفيف بعد التكسير والغربلة. وتُستخدم هذه التقنية في الفرز الأولي للمواد الخام أو في تشطيب المنتج النهائي لتحسين البياض وتناسق المظهر وتقليل التباينات بين الدفعات. يُعد فرز الألوان فعالاً في إزالة الجزيئات عالية الشوائب الموزعة بشكل منفصل. ومع ذلك، فإن تأثيره على شوائب الحديد الموجودة على شكل أغشية رقيقة أو شوائب يكون محدودًا. وعادةً ما يتطلب الأمر دمجه مع عمليات أخرى مثل التنظيف والتنظيف من الرواسب والفصل المغناطيسي لتحقيق إزالة كاملة للشوائب.
الفصل المغناطيسي
أصبح الفصل المغناطيسي من أكثر التقنيات استخدامًا في تنقية رمال الكوارتز. يتميز الفصل المغناطيسي الرطب عالي الكثافة والفصل المغناطيسي عالي التدرج بميزة خاصة في إزالة الشوائب الدقيقة ذات المغناطيسية الضعيفة. ولذلك، يُستخدمان غالبًا في عملية إزالة الحديد من رمال الكوارتز. في التطبيقات العملية، يتطلب الفصل المغناطيسي عالي التدرج عادةً التحكم في شدة المجال المغناطيسي المناسبة عند معالجة الشوائب ذات المغناطيسية الضعيفة. تتركز شدة الحث المغناطيسي المثلى في الغالب ضمن نطاق 1.0-2.0 تسلا. يُفيد هذا النطاق في تحسين قدرة تجميع المعادن ذات المغناطيسية الضعيفة، كما يُمكنه، إلى حد ما، الحفاظ على معدل استخلاص منتجات رمال الكوارتز.
علاوة على ذلك، يرتبط تأثير الفصل المغناطيسي ارتباطًا وثيقًا بعوامل مثل حجم جزيئات المادة الخام، وتركيز الملاط، ومعدل التدفق، ولا يتحدد فقط بقوة المجال المغناطيسي. ويمكن أن يؤدي عدم التحكم الأمثل في حجم الجزيئات أو ارتفاع نسبة الطين الناعم إلى تفاقم الانجراف الميكانيكي، مما يؤثر على فعالية الفصل النهائية. لذا، ينبغي تحسين معايير التشغيل بما يتناسب مع خصائص المواد الخام أثناء عملية الفصل المغناطيسي لتحسين كفاءة إزالة الشوائب.
التعويم
تُستخدم عملية التعويم على نطاق واسع لإزالة الشوائب المغناطيسية الضعيفة أو غير المغناطيسية، مثل الفلسبار والميكا والليمونيت. وبفضل الاختلافات في قابلية سطح المعادن للترطيب، تُحقق هذه العملية إزالة فعّالة لعناصر مثل الألومنيوم والبوتاسيوم والصوديوم والحديد. وتشمل عمليات تعويم الكوارتز عالي النقاء المُطبقة صناعيًا حاليًا ثلاثة أنواع رئيسية: "المحتوية على الفلور والحمض"، و"الخالية من الفلور والمحتوية على الحمض"، و"الخالية من الفلور والحمض". ويكمن الاختلاف الجوهري في استراتيجية التحكم في بيئة الملاط وآليات التنشيط/التثبيط المختلفة على سطح الشوائب، مثل الفلسبار والميكا.
ومن بينها، تهدف العملية الخضراء المتقدمة الخالية من الفلور والأحماض إلى إتمام عملية الفصل في محاليل متعادلة أو قلوية. وهذا بدوره يقلل من تكاليف حماية البيئة والمعدات. ويكمن جوهرها في اعتمادها الكبير على التأثير التآزري للمواد الجامعة والمثبطات والمنشطات المختلطة الأنيونية/الكاتيونية.
عملية المعالجة الحرارية
في بيئة ذات درجة حرارة عالية، تتمدد وتتمزق تدريجيًا العديد من الشوائب الغازية والسائلة الموجودة داخل الكوارتز. كما يمكن أن تؤدي درجات الحرارة العالية إلى تحول بلوري في الكوارتز، مما يعزز نشاطه الكيميائي. وهذا بدوره يُسهّل التفاعلات بين الشوائب وعوامل التنقية. إضافةً إلى ما سبق، تُزيل عملية التكليس المواد العضوية وبعض الشوائب المتطايرة من سطح الكوارتز. وهذا يضمن نقاء رمل الكوارتز، مما يُرسي الأساس لإنتاج رمل كوارتز عالي الجودة والنقاء.
تشمل معدات التكليس الشائعة لتنقية الكوارتز أفران التكليس التقليدية والأفران الدوارة. تُناسب الأفران التقليدية التجارب والإنتاج على نطاق صغير، إذ تسمح بالتحكم الدقيق في درجة الحرارة والجو المحيط. أما الأفران الدوارة، فهي أنسب للإنتاج الصناعي واسع النطاق، لما توفره من استمرارية وكفاءة أكبر. تشمل معايير عملية التكليس بشكل أساسي درجة الحرارة والوقت والجو المحيط. تتراوح درجات حرارة التكليس عادةً بين 800 و1200 درجة مئوية.
مع ذلك، بالنسبة للبورون البنيوي والشوائب النزرة مثل البوتاسيوم والصوديوم، المرتبطة بقوة بهيكل السيليكون-أكسجين، يلزم التحميص بالكلور عند درجة حرارة عالية. خلال عملية التحميص بالكلور، يخضع الكوارتز لتحول بلوري من الكوارتز ألفا إلى التريشيوليت ألفا، ثم إلى الكريستوباليت ألفا. يسمح هذا التحول لأيونات المعادن في شبكة الكوارتز بالهجرة والانتشار باتجاه سطح الكوارتز. تتفاعل هذه الأيونات بعد ذلك مع عامل الكلورة لتكوين كلوريدات ذات نقطة انصهار وغليان منخفضة، مما يؤدي إلى إزالة شوائب الشبكة. في الوقت نفسه، وتحت جو من الكلورة عالية التركيز، يتشكل تدرج في الجهد الكيميائي بين سطح جزيئات الكوارتز وداخلها، مما يعزز الانتشار الخارجي للشوائب السائلة. هذا بدوره يزيل الشوائب الغازية السائلة ومجموعات الهيدروكسيل من الكوارتز.
الترشيح القلوي
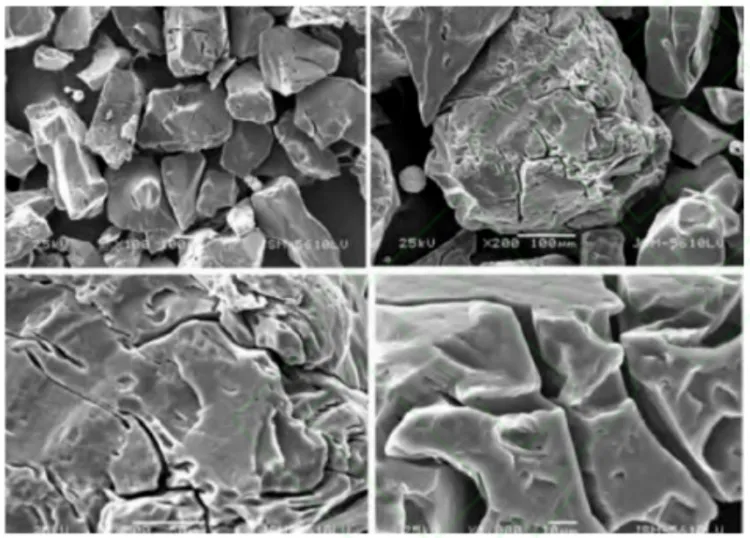
تعتمد عملية الترشيح القلوي بشكل أساسي على استخدام محاليل قلوية قوية مثل هيدروكسيد الصوديوم (NaOH) وهيدروكسيد البوتاسيوم (KOH) عند درجات حرارة عالية للتفاعل مع شوائب الأكاسيد الحمضية ومعادن السيليكات المصاحبة في رمال الكوارتز. ينتج عن ذلك سيليكات وألومينات قابلة للذوبان، والتي تُزال بعد ذلك بالغسل. يتميز الترشيح القلوي بقدرته الفائقة على إذابة شوائب أكاسيد المعادن المترددة مثل أكسيد الألومنيوم (Al₂O₃) وثاني أكسيد التيتانيوم (TiO₂). وهو فعال بشكل خاص لشوائب الألومنيوم والتيتانيوم الموجودة على سطح جزيئات الكوارتز وفي الشقوق الدقيقة على شكل طبقات أكسيد أو شوائب دقيقة.
يُعدّ الترشيح القلوي عالي الحرارة حاليًا من الطرق الشائعة لتحسين إزالة الشوائب في عملية التنقية العميقة لرمل الكوارتز. ويتأثر تأثير هذه العملية بشكل رئيسي بعوامل مثل تركيز المحلول القلوي ودرجة حرارة التفاعل. ويُسهم رفع شدة الترشيح بشكل مناسب في تعزيز إزالة الشوائب. مع ذلك، قد تؤدي الظروف القاسية إلى زيادة ذوبان مصفوفة الكوارتز، وبالتالي زيادة خطر ترسب أيونات الصوديوم (Na⁺). لذا، بعد الترشيح القلوي، يُنصح عادةً بالغسل الجيد بالماء، وقد يلزم الغسل الحمضي والمعادلة عند الحاجة. وذلك للحد من التلوث الثانوي الناتج عن ترسب الأملاح الذائبة.
الترشيح الحمضي
يُعدّ الترشيح الحمضي خطوةً حاسمةً في التنقية العميقة لرمل الكوارتز، وهو في جوهره تفاعل كيميائي بين الطورين الصلب والسائل. تحت تأثير الأحماض القوية في إذابة وتكوين معقدات، تنتقل أكاسيد المعادن، مثل الحديد والألومنيوم والتيتانيوم، بالإضافة إلى بعض شوائب السيليكات، من الطور الصلب إلى الطور السائل وتُزال. ولتعزيز فعالية إزالة الشوائب، يُستخدم نظام حمضي مختلط في الصناعة. يُستخدم حمض الهيدروفلوريك بشكل أساسي لإذابة السيليكات والشوائب الشبكية. وتُستخدم الأحماض غير العضوية (مثل حمض الهيدروكلوريك، وحمض النيتريك، وحمض الكبريتيك، وغيرها) لإذابة أكاسيد المعادن. أما الأحماض العضوية (مثل حمض الأكساليك وحمض الستريك) فتُعزز تكوين معقدات أيونات المعادن وترشيحها.
الوضع الحالي للتطبيق الصناعي لتكنولوجيا تنقية الكوارتز
مع تزايد الطلب على نقاء وجودة الكوارتز من الصناعات التحويلية كصناعة الخلايا الكهروضوئية وأشباه الموصلات، أظهر التطبيق الصناعي لتقنيات التنقية المختلفة تباينًا واضحًا. تختلف كل عملية تنقية اختلافًا كبيرًا في الشوائب المستهدفة، وآلية عملها، وقيودها التقنية. وهذا ما يحدد وضعها الحالي في التطبيق الصناعي العملي.
خاتمة
يكشف تطور تكنولوجيا ومعدات تنقية الكوارتز عالي النقاء عن تأثير عميق من ثلاث قوى دافعة: الطلب الصناعي، والسياسات البيئية، والبحوث الأساسية.
ومن بين هذه العوامل، يُعدّ التحديث المستمر لمتطلبات الصناعة المحرك الأساسي. ويتضح ذلك من خلال:
- طلب صناعة الإلكترونيات على النقاء العالي؛
- الحاجة المُلحة لصناعة الطاقة الجديدة إلى عمليات منخفضة التكلفة وعالية الكفاءة؛
- الدفع نحو التصنيع الأخضر وإعادة تدوير الموارد في إطار "الحياد الكربوني".
وبالنظر إلى المستقبل، تتطور تقنية تنقية الكوارتز عالية النقاء بطريقة منسقة نحو الذكاء (تحسين العمليات بمساعدة الذكاء الاصطناعي)، والتخضير (أنظمة الكواشف القابلة للتحلل الحيوي بالكامل)، والدقة (التحكم في الفصل على المستوى الذري).
شكرًا لقراءتكم. آمل أن يكون مقالي مفيدًا. يُرجى ترك تعليق أدناه. يمكنكم أيضًا التواصل مع ممثل خدمة عملاء زيلدا عبر الإنترنت لأي استفسارات أخرى.
— نُشر بواسطة إميلي تشين