على الرغم من أن إضافة مسحوق السيليكا قد تكون مفيدة، إذ يلاحظ البعض تحسناً ملحوظاً في النتائج: تماسك أفضل، وتسوية أدق، وقوة ربط أكبر، وانكماش أقل. بينما يواجه آخرون عواقب وخيمة: زيادة كبيرة في اللزوجة، وتأثير تكثيف زائف، وتشتت يشبه العجين، وصعوبة في التخلص من فقاعات الهواء. وفي النهاية، قد يؤدي ذلك إلى الترسيب والتشقق وانخفاض القوة. غالباً ما يكمن الفرق ليس في إضافة مسحوق السيليكا من عدمها، بل في طريقة إضافته.
أحد الجوانب التقنية الحقيقية لـ السيليكا يُعدّ توزيع حجم الجسيمات في المواد اللاصقة عاملاً مهماً. فهو يُحدد كيفية رصّ الجسيمات، وكيفية ملء المسام، وما إذا كان الراتنج سيبذل جهداً أكبر، وبالتالي، ما إذا كنا سنحصل على نظام كثيف، قابل للتحكم، ومستقر، أم خليط يبدو متماسكاً ولكنه في الواقع يعاني من مشاكل أكثر. دعونا نتعمق في هذا الموضوع: لماذا يُعدّ توزيع حجم الجسيمات ضرورياً، وكيفية تحقيقه، والخصائص المميزة لأنظمة المواد اللاصقة المختلفة. سنناقش أيضاً كيفية تجنب الأخطاء الشائعة وكيفية تطبيقه في التطبيقات الصناعية والمنزلية.
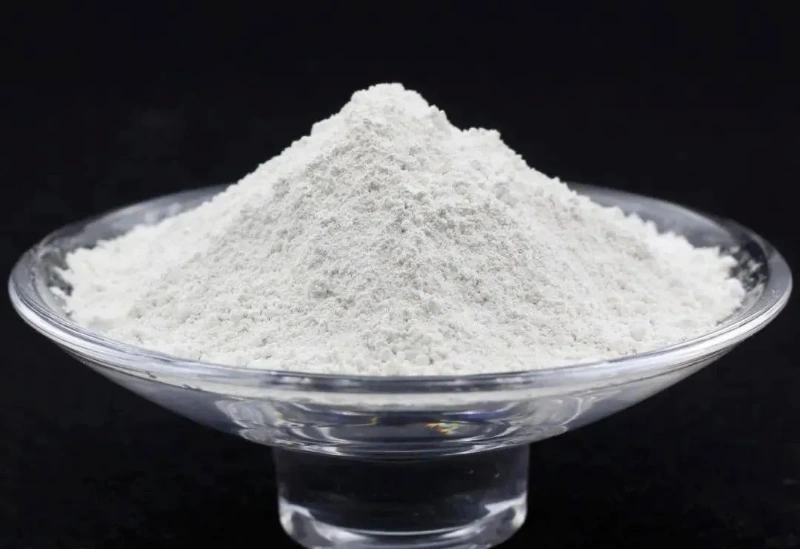
لماذا يحتاج مسحوق السيليكا إلى "تدرج" وليس "كلما كان أنعم كان أفضل"؟
أول ما يتبادر إلى ذهن الكثيرين هو: الجزيئات الدقيقة تملأ الفراغات الكثيفة، وهذا أفضل بالضرورة. يبدو هذا منطقيًا، لكن في المواد اللاصقة، غالبًا ما يكون المسحوق الناعم هو النوع الذي "يتسبب بسهولة في خروج النظام عن السيطرة". والسبب بسيط: كلما صغر حجم الجزيئات، زادت مساحة السطح النوعية. زيادة مساحة السطح النوعية تعني زيادة كبيرة في المساحة التي يحتاج الراتنج إلى ترطيبها والأسطح التي يحتاج إلى "تغليفها". والنتيجة هي زيادة اللزوجة، وصعوبة التشتت، وصعوبة أكبر في خروج الهواء، وزيادة احتمالية حدوث زيادة غير حقيقية في اللزوجة واضطرابات في خاصية الانسيابية. جوهر التدرج ليس السعي وراء "النعومة القصوى"، بل هو مزيج من "كثافة إجمالية أعلى + كمية أقل من الراتنج".
- تُعد الجزيئات الكبيرة مسؤولة عن "بناء الهيكل": دعم الحجم، وتقليل استخدام الراتنج، وتقليل خطر الانكماش؛
- تتولى الجسيمات المتوسطة مسؤولية "ملء الفراغات": أي ملء المسام بين الجسيمات الكبيرة؛
- تُعد الجسيمات الصغيرة مسؤولة عن "ملء المسام الدقيقة": مما يؤدي إلى زيادة الكثافة وتحسين خصائص السطح والخصائص المحلية، ولكن يجب التحكم في استخدامها.
باختصار: دع الجزيئات تملأ الفراغ بنفسها، بدلاً من إجبار الراتنج على القيام بذلك.
التصنيف الثلاثي الأكثر شيوعًا واستقرارًا: خشن + متوسط + ناعم
نهج تجزئة حجم الجسيمات المرجعي:
- مسحوق خشن: 20-50 ميكرومتر. الوظيفة: يُشكّل الهيكل، ويُقلّل من استهلاك الراتنج، ويُقلّل من الانكماش وتقلبات التمدد الحراري (مما يجعل النظام أكثر استقرارًا). كما أنه يُساعد غالبًا في خفض التكاليف.
- مسحوق متوسط الحجم: 5-20 ميكرومتر الوظيفة: يملأ الفراغات بين جزيئات المسحوق الخشنة، ويزيد من الكثافة الكلية، مما يجعل النظام أكثر كثافة وأكثر قوة مستمرة.
- مسحوق ناعم: 1-5 ميكرومتر أو أدق. الوظيفة: يملأ المسام الدقيقة، ويحسن السطح والبنية الموضعية، مما يساعد على الحصول على مظهر أنعم وقوام ميكانيكي أفضل. مع ذلك، فإن الكميات الزائدة ستؤدي إلى زيادة لزوجة النظام بشكل كبير. نطاق النسبة التجريبية الذي يتم التحقق منه بشكل متكرر:
- خشن: متوسط: ناعم ≈ 5:3:2 أو 6:3:1 (أكثر قابلية للتشكيل، ضغط لزوجة أقل). عند السعي للحصول على نسبة حشو أعلى ومحتوى راتنج أقل، غالبًا ما يتم اللجوء إلى توزيع متعدد القمم "متصل" (ثنائي النمط، ثلاثي النمط، أو حتى أوسع)، مما يسمح للجسيمات بالتداخل على نطاقات أوسع لزيادة معدل التعبئة. مع ذلك، تجدر الإشارة إلى أن التدرج ليس مسألة نسب. الهدف الأساسي هو ضمان أن "تملأ الجسيمات الصغيرة مسام الجسيمات الكبيرة فقط، دون إفراط". بمجرد أن يتجاوز المسحوق الناعم "الحاجة إلى ملء المسام"، لن يستمر في زيادة الكثافة بشكل ملحوظ؛ بل سيزيد من مشاكل اللزوجة والتشتت والفقاعات.
تختلف أنظمة اللصق المختلفة في أهداف توزيع حجم الجسيمات: أولاً، حدد "ما تريده".
مواد لاصقة هيكلية من الإيبوكسي:
تُعدّ الاستقرارية، وانخفاض الانكماش، والقوة المستمرة من أهمّ العوامل. ويميل النهج الشائع إلى استخدام حجم جسيمات متوسط. تُضاف كمية صغيرة من المسحوق فائق النعومة لملء المسام الدقيقة وضبط خاصية الانسيابية بدقة. تستخدم العديد من المواد اللاصقة الهيكلية عادةً حجم جسيمات متوسط (d50) يتراوح بين 5 و20 ميكرومتر. والهدف غالبًا هو تحقيق توازن أفضل بين القوة والانكماش وسهولة التشكيل. إذا بدأت بتركيز عالٍ من المسحوق الناعم، فقد يكون "أكثر صلابة" بالفعل، ولكنه أيضًا أكثر عرضة للتسبب في: لزوجة عالية للغاية تؤدي إلى عدم كفاية التبلل، وظهور فقاعات هوائية، وزيادة عيوب السطح البيني. وفي النهاية، قد تصبح القوة غير مستقرة.
مواد لاصقة/مواد تغليف موصلة للحرارة:
يُعدّ المحتوى العالي من الحشو ضروريًا، كما أن التدرج الواسع لحجم الجزيئات بالغ الأهمية. غالبًا ما تهدف أنظمة التوصيل الحراري إلى زيادة كمية الحشو عند لزوجة مناسبة، مما يجعل التدرج الواسع وتوزيع الجزيئات متعدد القمم أمرًا بالغ الأهمية. تزيد الجزيئات الأكبر حجمًا من نسبة حجم الحشو، بينما تملأ الجزيئات الأصغر الفراغات وتقلل المسامية، مما ينتج عنه نظام أكثر كثافة وأسهل تحكمًا. تُظهر التجارب مع العديد من أنظمة التوصيل الحراري أن استخدام المسحوق الناعم فقط غير كافٍ للتعبئة الكاملة؛ إذ سترتفع اللزوجة بشكل حاد أولًا. يسمح استخدام جزيئات كبيرة الحجم مناسبة كأساس بزيادة حجم الحشو ضمن نطاق العملية.
المواد اللاصقة المقاومة للأشعة فوق البنفسجية والمواد اللاصقة الإلكترونية:
تتميز هذه المواد اللاصقة بدقة أعلى وثبات أكبر، مما يمنع الخشونة والترسب. وغالبًا ما تُعطى الأولوية لخشونة السطح، ومخاطر الترسب، والتغطية الدقيقة. عادةً ما تكون أحجام الجسيمات أدق، حيث يتراوح حجم الجسيمات (d50) عادةً بين 1 و5 ميكرومتر. ومع ذلك، تتطلب الجسيمات الدقيقة عناية أكبر في التشتت والتحكم في الفقاعات. وإلا، فبينما قد يبدو السطح أملسًا، قد تكون العيوب الداخلية أكثر وضوحًا.
مورفولوجيا الجسيمات ومعالجة السطح:
يركز الكثير من الناس فقط على حجم الجسيمات، متجاهلين عاملين يؤثران بشكل كبير على تجربة المستخدم: الشكل الخارجي وحالة السطح.
كروي مقابل زاوي:
تحديد "قابلية التدفق" و"الحد الأقصى للزوجة"
- مسحوق السيليكا الكروي: يتميز بشكل عام بسيولة أفضل ولزوجة نظام أقل، مع ميزة كبيرة عند مستويات الحشو العالية.
- مسحوق السيليكا الزاوي: غالبًا ما يكون أكثر فعالية من حيث التكلفة ويقدم تأثيرات تقوية أكثر وضوحًا في تركيبات معينة، ولكن لزوجته تميل إلى أن تكون أعلى، مما يؤدي إلى نطاق تطبيق أضيق.
إذا كنت تبحث عن "حشو عالي مع الحفاظ على السيولة"، فإن الجسيمات الكروية أو شبه الكروية غالبًا ما تكون أكثر ملاءمة. أما إذا كنت تعطي الأولوية لـ"التقوية والتحكم في التكلفة"، فإن الجسيمات الزاوية قابلة للاستخدام، ولكنها تعتمد بشكل أكبر على عمليات التدرج والتشتيت.
معالجة عامل اقتران السيلان:
تؤدي المعالجة السطحية لمسحوق السيليكا، والتي تحدد "التوافق" و"امتصاص الرطوبة/عيوب السطح البيني" (عادةً KH550، KH560، إلخ)، عادةً إلى العديد من الفوائد المباشرة:
- توافق أفضل مع الراتنجات وتشتت أكثر سلاسة؛
- انخفاض خطر امتصاص الرطوبة ونظام أكثر استقرارًا؛
- قوة وصلابة يمكن التحكم بها بشكل أكبر، ومن غير المرجح أن تصبح الواجهة نقطة اختناق.
إن العديد من مشاكل "تدهور القوة بعد إضافة المسحوق" لا تعود إلى المسحوق الرديء، بل إلى سوء معالجة السطح البيني: حيث يتم "إجبار" الحشو والراتنج على الالتصاق ببعضهما البعض بدلاً من "ربطهما معًا في وحدة واحدة".
المأزق الأكثر شيوعًا: التأثير الرباعي للإفراط في استخدام المسحوق الناعم
إذا كان عليكِ تذكر شيء واحد فقط، فهو هذا: البودرة الناعمة تُستخدم "لملء المسام"، وليس "لتحسين الأداء". الإفراط في استخدام البودرة الناعمة عادةً ما يؤدي إلى أربعة آثار سلبية:
- زيادة مفاجئة في اللزوجة: مما يجعل التطبيق أكثر صعوبة ويضيق نطاق الطلاء/الحشو.
- صعوبة التشتت: زيادة التكتل والعيوب الموضعية.
- التكاثف الزائف والتشوهات الانسيابية: يظهر سائلاً أثناء التحريك ولكنه يتصلب مرة أخرى بعد التوقف.
- زيادة فقاعات الهواء التي يصعب إزالتها: مما يؤدي في النهاية إلى تكوين مسامات داخلية، مما يؤثر على القوة والاستقرار.
لذلك، فإن التدرج لا يتعلق بجعله "أدق"، بل يتعلق برفع الكثافة والأداء مع ضمان أن يكون النظام "قابلاً للتطبيق وسهل الاستخدام ومستقرًا".
اجعل توزيع حجم الجسيمات قابلاً للتطبيق
سواء كانت تركيبة مصنعية أو عملية تحضير منزلية صغيرة، فإن النهج الموصى به لتطبيق توزيع حجم الجسيمات هو اتباع هذه الخطوات الثلاث:
الخطوة الأولى: ما هو هدفك الأساسي؟
- لزوجة منخفضة، سهولة الاستخدام
- قدرة تعبئة عالية، انكماش منخفض
- قوة/صلابة أعلى
- مظهر أنعم، وحبيبات أقل
تتطلب الأهداف المختلفة نسبًا مختلفة من الجسيمات الخشنة والمتوسطة والدقيقة.
الخطوة الثانية: ما هو الحد الأقصى للزوجة التي يسمح بها نظامك؟
يُحدد الحد الأعلى للزوجة كمية المسحوق الناعم التي يُمكن إضافتها. في كثير من الأحيان، لا يكون "حد الأداء" هو ما يُعيقك، بل "حد المعالجة".
الخطوة 3: اضبط باستخدام الترتيب التالي: "خشن للهيكل، متوسط لملء الفراغات، ناعم لملء المسام". عادةً ما يكون اتجاه ضبط المعلمات الموصى به كما يلي:
- أولاً، استخدم الخشن + المتوسط لبناء معدل التعبئة والإطار الريولوجي الأساسي؛
ثم أضف المسحوق الناعم تدريجياً لملء المسام واضبط مستوى/سيولة السطح بدقة؛
بمجرد حدوث قفزات غير طبيعية في اللزوجة، أو زيادة كبيرة في صعوبة التشتت، أو ظهور فقاعات متزايدة، فهذا يعني أن المسحوق الناعم قد اقترب من أو تجاوز "كمية ملء المسام الفعالة".
أحد الفروق الرئيسية بين العمليات الصناعية والعمليات التي تُنفذ ذاتيًا:
في القطاع الصناعي، تتوفر معدات خلط وإزالة غازات أكثر تطوراً قادرة على إنتاج أنظمة عالية الكثافة واللزوجة. أما في قطاع الأعمال اليدوية، فإن المعدات وقدرات المعالجة محدودة، مما يستلزم استخدام تركيبة أكثر اعتدالاً.
إذا كنت تقوم بعمليات خلط يدوية بكميات صغيرة، وتقليب بسيط، وظروف إزالة غازات محدودة:
- يوصى باستخدام نسبة أكثر ملاءمة للتطبيق مثل 6:3:1؛
- من الأفضل استخدام كمية أقل من المسحوق الناعم بدلاً من دفع النظام إلى نقطة "عدم المزج وعدم القدرة على الذوبان بشكل صحيح"؛
- ركز أكثر على "النجاح من المحاولة الأولى" بدلاً من "المواصفات الجميلة على الورق". إن العديد من حالات الفشل في المشاريع المنزلية لا تعود إلى المواد الرديئة، بل إلى أن الصيغة تساوى بشكل خاطئ بين قدرات المعالجة والمعايير الصناعية.
خاتمة
لا يُعدّ مسحوق السيليكا في المواد اللاصقة مجرد ميزة إضافية، بل يلعب دورًا هامًا في تحسين خصائص النظام. وهذا يعني التحكم بشكل أفضل في الانكماش، والسيولة، والقوة، والمظهر. تكمن أهمية توزيع حجم الجسيمات في استخدام طريقة تعبئة أكثر فعالية لتقليل كمية الراتنج المستخدمة والحدّ من العيوب الداخلية.
شكرًا لقراءتكم. آمل أن يكون مقالي مفيدًا. يُرجى ترك تعليق أدناه. يمكنكم أيضًا التواصل مع ممثل خدمة عملاء زيلدا عبر الإنترنت لأي استفسارات أخرى.
— نشر بواسطة إميلي تشين