Si bien agregar polvo de sílice puede ser beneficioso, algunas personas experimentan mejores resultados: un adhesivo más suave, una mejor nivelación, una unión más fuerte y menor contracción. Otras, en cambio, sufren consecuencias desastrosas: un aumento drástico de la viscosidad, un falso efecto espesante, una dispersión pastosa y dificultad para eliminar las burbujas de aire. En última instancia, puede provocar sedimentación, agrietamiento y una disminución de la resistencia. La diferencia a menudo no radica en si se agrega o no polvo de sílice, sino en cómo se agrega.
Uno de los aspectos técnicos reales de sílice La distribución del tamaño de partícula en los adhesivos es fundamental. Determina cómo se compactan las partículas, cómo se llenan los poros, si la resina se ve obligada a realizar un mayor esfuerzo y, en definitiva, si se logra un sistema denso, controlable y estable o una mezcla que, aunque aparentemente está bien rellena, presenta más problemas. Analicemos en detalle la importancia de la distribución del tamaño de partícula, cómo llevarla a cabo y las particularidades de los diferentes sistemas adhesivos. También veremos cómo evitar errores comunes y cómo implementarla en entornos industriales y domésticos.
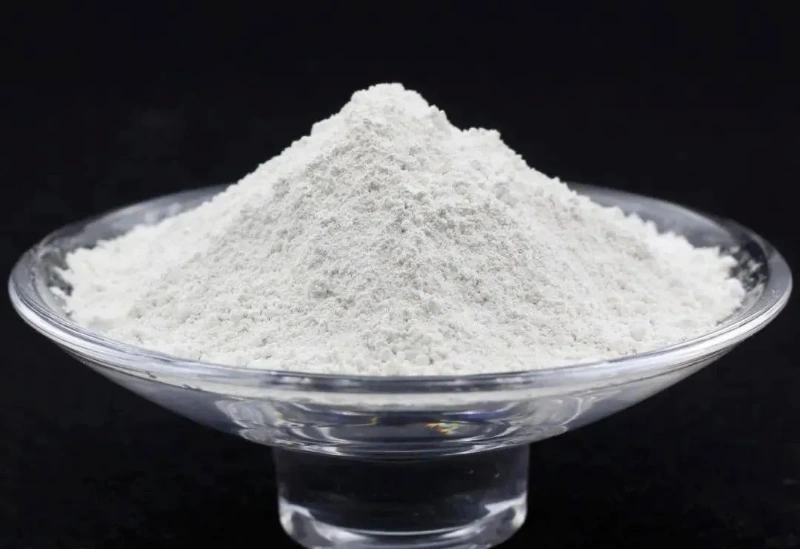
¿Por qué el polvo de sílice necesita "gradación" y no "cuanto más fino, mejor"?
La primera reacción de muchas personas es: las partículas más finas llenan un espacio más denso, lo cual debe ser mejor. Esto suena razonable, pero en los adhesivos, el polvo fino suele ser el tipo que "más fácilmente provoca que el sistema se descontrole". La razón es simple: cuanto menor es el tamaño de la partícula, mayor es la superficie específica. Una mayor superficie específica implica un aumento drástico en el área que la resina necesita humedecer y en las interfaces que necesita "encapsular". El resultado es una mayor viscosidad, una dispersión más difícil, una mayor dificultad para escapar el aire y una mayor probabilidad de espesamiento falso y anomalías tixotrópicas. La clave de la gradación no reside en buscar una "finura extrema", sino más bien una combinación de "mayor densidad aparente + menor carga de resina".
- Las partículas grandes son las responsables de “construir la estructura”: soportan el volumen, reducen el uso de resina y el riesgo de contracción;
- Las partículas medianas son las responsables de “rellenar los huecos”: rellenar los poros entre las partículas grandes;
- Las partículas pequeñas son las responsables de "rellenar los microporos": densificando aún más y mejorando las propiedades superficiales y locales, pero su uso debe controlarse.
En resumen: deje que las partículas llenen el espacio por sí mismas, en lugar de forzar a la resina a hacerlo.
La gradación de tres etapas más común y estable: Gruesa + Media + Fina
Enfoque de segmentación del tamaño de partícula de referencia:
- Polvo grueso: 20–50 μm. Función: Forma el esqueleto, reduce el consumo de resina, disminuye la contracción y las fluctuaciones de la expansión térmica (lo que hace que el sistema sea más estable). Además, suele contribuir a reducir los costes.
- Polvo medio: 5–20 μm FunciónRellena los huecos entre las partículas de polvo grueso, aumenta la densidad aparente, lo que hace que el sistema sea más denso y con una resistencia más continua.
- Polvo fino: 1–5 μm o incluso más fino. Función: Rellena los microporos, mejora la superficie y la estructura local, lo que ayuda a lograr una apariencia más fina y una mejor consistencia mecánica. Sin embargo, cantidades excesivas provocarán un aumento drástico de la viscosidad del sistema. Un rango de proporción empírica frecuentemente verificado es:
- Grueso: Medio: Fino ≈ 5:3:2 o 6:3:1 (más manejable, menor presión de viscosidad). Si se busca un mayor contenido de relleno y menor contenido de resina, se suele optar por una distribución multipico más continua (bimodal, trimodal o incluso más amplia), lo que permite que las partículas se agrupen a diferentes escalas para aumentar la tasa de llenado. Sin embargo, cabe destacar que la gradación no es una cuestión de proporciones. El objetivo principal es asegurar que las partículas pequeñas llenen los poros de las partículas grandes, pero sin excederse. Una vez que el polvo fino supera la cantidad necesaria para llenar los poros, no seguirá aumentando significativamente la densidad; en cambio, agravará los problemas de viscosidad, dispersión y formación de burbujas.
Los distintos sistemas adhesivos tienen distintos objetivos de distribución del tamaño de las partículas: primero, determine "qué es lo que desea".
Adhesivos estructurales epoxi:
La estabilidad, la baja contracción y la resistencia continua son primordiales. Un enfoque común se inclina hacia un tamaño de partícula medio. Se agrega una pequeña cantidad de polvo ultrafino para rellenar los microporos y ajustar con precisión la tixotropía. Muchos adhesivos estructurales suelen usar un d50 dentro del rango de 5 a 20 μm. El objetivo suele ser lograr un mejor equilibrio entre resistencia, contracción y trabajabilidad. Si se comienza con una alta concentración de polvo fino, puede que sea "más duro", pero también es más probable que resulte en: viscosidad excesivamente alta que lleva a una humectación insuficiente, burbujas de aire y un aumento de defectos en la interfaz. En última instancia, la resistencia puede volverse inestable.
Adhesivos/compuestos de encapsulado termoconductores:
Un alto contenido de relleno es esencial, y una gradación amplia es crucial. Los sistemas de conductividad térmica suelen buscar incorporar más relleno a viscosidades manejables, por lo que una gradación amplia y una distribución multipico son fundamentales. Las partículas más grandes aumentan la fracción de volumen del relleno, mientras que las más pequeñas rellenan los huecos y reducen la porosidad, lo que da como resultado un sistema más denso y controlable. La experiencia con muchos sistemas de conductividad térmica demuestra que usar solo polvo fino es insuficiente para un empaquetamiento completo; la viscosidad se disparará primero. Usar partículas grandes del tamaño adecuado como base permite mantener el volumen de relleno dentro del rango de proceso.
Adhesivos UV y adhesivos electrónicos:
Más finos y estables, evitando la granulosidad y la sedimentación. Estos adhesivos suelen priorizar la granulosidad superficial, el riesgo de sedimentación y el recubrimiento detallado. El tamaño de las partículas suele ser más fino, con un d50 comúnmente en el rango de 1 a 5 μm. Sin embargo, las partículas más finas requieren mayor atención a la dispersión y al control de burbujas. De lo contrario, aunque la superficie parezca lisa, los defectos internos pueden ser más pronunciados.
Morfología de partículas y tratamiento de superficies:
Muchas personas se centran únicamente en el tamaño de las partículas, descuidando dos factores que influyen significativamente en la experiencia del usuario: la morfología y el estado de la superficie.
Esférico vs. Angular:
Determinación de la “fluidez” y el “límite de viscosidad”.
- Polvo de sílice esférico: Generalmente presenta mejor fluidez y menor viscosidad del sistema, con una ventaja significativa a altos niveles de relleno.
- Polvo de sílice angular: Suele ser más rentable y ofrece efectos de refuerzo más pronunciados en ciertas formulaciones, pero su viscosidad tiende a ser mayor, lo que resulta en un rango de aplicación más estrecho.
Si busca un relleno con alto poder de relleno pero que a la vez sea fluido, las partículas esféricas o casi esféricas suelen ser más convenientes. Si prioriza el refuerzo y el control de costos, las partículas angulares son utilizables, pero dependen más de los procesos de gradación y dispersión.
Tratamiento con agente de acoplamiento de silano:
El tratamiento superficial del polvo de sílice, que determina la “compatibilidad” y la “absorción de humedad/defectos interfaciales” (comúnmente KH550, KH560, etc.), suele aportar varios beneficios directos:
- Mayor compatibilidad con las resinas y una dispersión más uniforme;
- Menor riesgo de absorción de humedad y sistema más estable;
- Mayor control de la resistencia y la tenacidad, y menor probabilidad de que la interfaz se convierta en un cuello de botella.
Muchos problemas de "deterioro de la resistencia tras la adición de polvo" no se deben a un polvo de calidad inferior, sino a un tratamiento deficiente de la interfaz: el relleno y la resina se "fuerzan para unirse" en lugar de "unirse formando un todo".
El error más común: el cuádruple impacto del exceso de polvo fino.
Si solo recuerdas una cosa, que sea esta: el polvo fino sirve para “rellenar los poros”, no para “mejorar el rendimiento”. El exceso de polvo fino suele tener un impacto cuádruple:
- Aumento repentino de la viscosidad: lo que dificulta la aplicación y reduce el margen de aplicación del recubrimiento/relleno.
- Dificultad para dispersar: aumento de la aglomeración y de los defectos localizados.
- Espesamiento falso y anomalías tixotrópicas: la mezcla parece líquida durante la agitación, pero vuelve a solidificarse al detenerse.
- Aumento de burbujas de aire, difíciles de eliminar, que acaban formando poros internos y afectando a la resistencia y la estabilidad.
Por lo tanto, la gradación no consiste en hacerlo "más fino", sino en aumentar la densidad y el rendimiento, al tiempo que se garantiza que el sistema sea "funcional, fácil de usar y estable".
Hacer que la distribución del tamaño de las partículas sea viable.
Ya se trate de una formulación de fábrica o de una producción casera en pequeñas cantidades, el enfoque recomendado para implementar la distribución del tamaño de partícula es seguir estos tres pasos:
Paso 1: ¿Cuál es su objetivo principal?
- Baja viscosidad, fácil aplicación.
- Alta capacidad de llenado, baja contracción.
- Mayor resistencia/rigidez
- Aspecto más fino, menos granulado.
Los diferentes objetivos requerirán diferentes proporciones de partículas gruesas, medianas y finas.
Paso 2: ¿Cuál es el límite superior de viscosidad que permite su sistema?
El límite superior de viscosidad determina la cantidad de polvo fino que se puede añadir. A menudo, no es el "límite de rendimiento", sino el "límite de procesamiento" lo que nos limita.
Paso 3: Ajuste utilizando el orden “grueso para la estructura, medio para rellenar huecos, fino para rellenar poros”. La dirección de ajuste de parámetros recomendada suele ser:
- Primero, utilice una mezcla gruesa y otra media para construir la tasa de llenado y el marco reológico básico;
A continuación, añada gradualmente polvo fino para rellenar los poros y ajustar con precisión la nivelación/tixotropía;
Cuando se producen aumentos anormales de la viscosidad, una dificultad de dispersión significativamente mayor o la aparición de un aumento de burbujas, significa que el polvo fino se ha acercado o ha superado la "cantidad efectiva de llenado de poros".
Una diferencia clave entre los procesos industriales y los procesos de bricolaje:
En el sector industrial, existen equipos de mezcla y desgasificación más avanzados, capaces de producir sistemas altamente viscosos y con alto contenido de aditivos. Sin embargo, en el sector doméstico, los equipos y las capacidades de procesamiento son limitados, lo que exige una formulación más suave.
Si realiza mezclas manuales en lotes pequeños, agitación simple y condiciones de desgasificación limitadas:
- Se recomienda utilizar una proporción más orientada a la aplicación, como 6:3:1;
- Es mejor usar un polvo menos fino que llevar el sistema al punto de que sea "inmiscible e incapaz de disolverse correctamente";
- Céntrate más en lograr el éxito al primer intento que en cumplir con especificaciones atractivas sobre el papel. Muchos fallos en proyectos de bricolaje no se deben a materiales de baja calidad, sino a que la formulación confunde erróneamente las capacidades de procesamiento con los estándares industriales.
Conclusión
El polvo de sílice en los adhesivos no es solo una ventaja adicional; a menudo contribuye a un mejor control del sistema. Esto implica un mayor control de la contracción, la fluidez, la resistencia y la apariencia. La importancia de la distribución del tamaño de partícula radica en utilizar un método de empaquetamiento más eficiente para lograr una menor carga de resina y menos defectos internos.
Gracias por leer. Espero que mi artículo te haya sido útil. Deja un comentario a continuación. También puedes contactar con el servicio de atención al cliente online de Zelda para cualquier otra consulta.
— Publicado por Emily Chen