Embora a adição de sílica em pó possa ser benéfica, algumas pessoas obtêm melhores resultados: adesivo mais homogêneo, melhor nivelamento, adesão mais forte e menor retração. Outras, porém, enfrentam consequências desastrosas: aumento drástico da viscosidade, efeito espessante falso, dispersão pastosa e dificuldade na eliminação de bolhas de ar. Em última análise, isso pode levar à sedimentação, rachaduras e perda de resistência. A diferença, muitas vezes, não reside na presença ou ausência da sílica em pó, mas sim na forma como ela é adicionada.
Um dos aspectos técnicos reais de sílica A distribuição do tamanho das partículas em adesivos é fundamental. Ela determina como as partículas são compactadas, como os poros são preenchidos, se a resina é forçada a "trabalhar mais" e, em última análise, se você obtém um sistema "denso, controlável e estável" ou uma mistura que "parece estar preenchida, mas na verdade apresenta mais problemas". Vamos explorar isso: por que a distribuição do tamanho das partículas é necessária, como obtê-la e os focos específicos de diferentes sistemas adesivos. Também discutiremos como evitar erros comuns e como implementá-la em cenários industriais e de projetos "faça você mesmo".
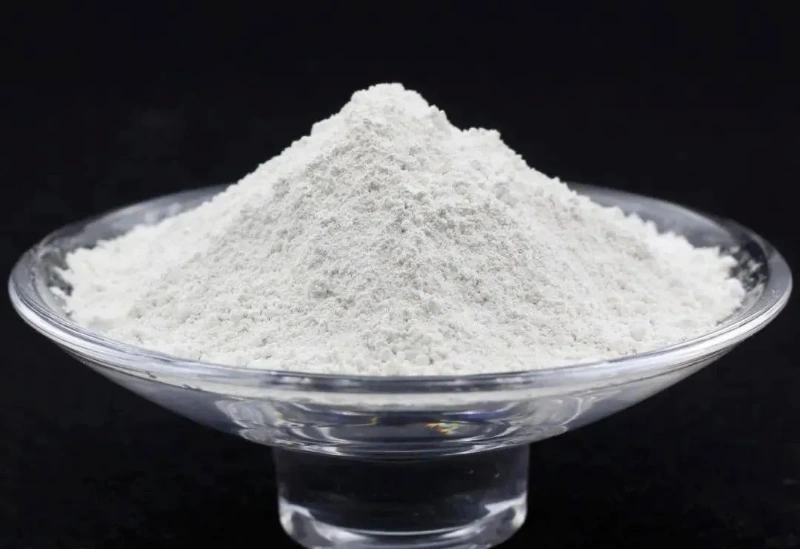
Por que o pó de sílica precisa de "granulometria", e não de "quanto mais fino, melhor"?
A primeira reação de muitas pessoas é: partículas mais finas preenchem espaços mais densos, o que deve ser melhor. Isso parece razoável, mas em adesivos, o pó fino é frequentemente o tipo que "facilmente causa desequilíbrio no sistema". A razão é simples: quanto menor o tamanho da partícula, maior a área superficial específica. Uma área superficial específica maior significa um aumento drástico na área que a resina precisa molhar e nas interfaces que ela precisa "encapsular". O resultado é aumento da viscosidade, dispersão mais difícil, maior dificuldade na liberação de ar e maior probabilidade de espessamento falso e anomalias tixotrópicas. O objetivo principal da gradação não é buscar a "finura extrema", mas sim uma combinação de "maior densidade aparente + menor quantidade de resina".
- As partículas grandes são responsáveis por "construir a estrutura": suportando o volume, reduzindo o uso de resina e o risco de contração;
- As partículas médias são responsáveis por "preencher as lacunas", preenchendo os poros entre as partículas grandes;
- As partículas pequenas são responsáveis por "preencher os microporos": densificando ainda mais os poros, melhorando as propriedades superficiais e locais, mas seu uso deve ser controlado.
Resumindo: deixe que as partículas preencham o espaço por si mesmas, em vez de forçar a resina a fazê-lo.
A granulometria mais comum e estável, em três estágios, é: grossa + média + fina.
Abordagem de segmentação de tamanho de partícula de referência:
- Pó grosso: 20–50 μm. Função: Forma a estrutura, reduz o consumo de resina, diminui a contração e as flutuações de expansão térmica (tornando o sistema mais estável). Também costuma ajudar a reduzir custos.
- Pó médio: 5–20 μm FunçãoPreenche os espaços entre as partículas de pó grosso, aumenta a densidade aparente, tornando o sistema mais denso e com resistência mais contínua.
- Pó fino: 1–5 μm ou ainda mais fino. Função: Preenche microporos, melhora a superfície e a estrutura local, contribuindo para uma aparência mais refinada e melhor consistência mecânica. No entanto, quantidades excessivas podem aumentar drasticamente a viscosidade do sistema. Uma faixa de proporção empírica frequentemente verificada é:
- Grosso: Médio: Fino ≈ 5:3:2 ou 6:3:1 (mais trabalhável, menor pressão de viscosidade). Se você busca maior teor de carga e menor teor de resina, geralmente optará por uma distribuição multimodal mais "contínua" (bimodal, trimodal ou até mais ampla), permitindo que as partículas se acomodem em mais escalas para aumentar a taxa de preenchimento. No entanto, observe que a granulometria não é uma questão de proporções. O objetivo principal é garantir que "as partículas pequenas preencham os poros das partículas grandes, mas não em excesso". Quando o pó fino excede a "necessidade de preenchimento dos poros", ele não continuará a aumentar significativamente a densidade; em vez disso, amplificará os problemas de viscosidade, dispersão e formação de bolhas.
Diferentes sistemas adesivos têm diferentes objetivos de distribuição do tamanho das partículas: primeiro, determine "o que você deseja".
Adesivos estruturais epóxi:
Estabilidade, baixa contração e resistência contínua são fundamentais. Uma abordagem comum utiliza partículas de tamanho médio. Uma pequena quantidade de pó ultrafino é adicionada para preencher microporos e ajustar a tixotropia com precisão. Muitos adesivos estruturais utilizam um d50 na faixa de 5 a 20 μm. O objetivo geralmente é alcançar um melhor equilíbrio entre resistência, contração e trabalhabilidade. Se você começar com uma alta concentração de pó fino, o adesivo pode de fato ficar "mais duro", mas também é mais provável que resulte em: viscosidade excessivamente alta, levando a uma molhagem insuficiente, bolhas de ar e aumento de defeitos na interface. Em última análise, a resistência pode se tornar instável.
Adesivos/Compostos de Encapsulamento Termocondutores:
Um alto teor de carga é essencial, e uma granulometria ampla é crucial. Sistemas de condução térmica frequentemente visam compactar mais carga com viscosidades adequadas ao processo, tornando uma granulometria ampla e uma distribuição com múltiplos picos críticas. Partículas maiores aumentam a fração volumétrica da carga, enquanto partículas menores preenchem lacunas e reduzem a porosidade, resultando em um sistema mais denso e controlável. A experiência com diversos sistemas de condução térmica demonstra que o uso exclusivo de pó fino é insuficiente para a compactação completa; a viscosidade aumentará repentinamente antes de atingir o volume desejado. O uso de partículas grandes com tamanho apropriado como base permite aumentar o volume de carga dentro da faixa de processo.
Adesivos UV e adesivos eletrônicos:
Mais finos e estáveis, evitando granulosidade e sedimentação. Esses adesivos geralmente priorizam a granulosidade da superfície, o risco de sedimentação e o revestimento detalhado. Os tamanhos das partículas são tipicamente menores, com d50 comumente encontrado na faixa de 1 a 5 μm. No entanto, partículas mais finas exigem maior atenção à dispersão e ao controle de bolhas. Caso contrário, embora a superfície possa parecer lisa, os defeitos internos podem ficar mais pronunciados.
Morfologia de partículas e tratamento de superfície:
Muitas pessoas se concentram apenas no tamanho das partículas, negligenciando dois fatores que impactam significativamente a experiência do usuário: a morfologia e a condição da superfície.
Esférico vs. Angular:
Determinação da “Fluidez” e do “Limite de Viscosidade”
- Pó de sílica esférico: Geralmente apresenta melhor fluidez e menor viscosidade do sistema, com uma vantagem significativa em altos níveis de carga.
- Pó de sílica angular: Geralmente mais econômico e oferece efeitos de reforço mais pronunciados em certas formulações, mas sua viscosidade tende a ser maior, resultando em uma janela de aplicação mais estreita.
Se você busca um material com "alto poder de enchimento, mas ainda fluido", partículas esféricas ou quase esféricas costumam ser mais convenientes. Se a sua prioridade é "reforço e controle de custos", partículas angulares são utilizáveis, mas dependem mais dos processos de gradação e dispersão.
Tratamento com agente de acoplamento de silano:
O tratamento superficial do pó de sílica, que determina a “compatibilidade” e a “absorção de umidade/defeitos interfaciais” (comumente KH550, KH560, etc.), geralmente traz diversos benefícios diretos:
- Melhor compatibilidade com resinas e dispersão mais uniforme;
- Risco reduzido de absorção de umidade e sistema mais estável;
- Maior controle de resistência e tenacidade, e menor probabilidade de a interface se tornar um gargalo.
Muitos problemas de "deterioração da resistência após a adição de pó" não se devem à qualidade inferior do pó, mas sim ao tratamento inadequado da interface: o material de enchimento e a resina são "forçados a se juntarem" em vez de "se unirem em um todo".
A armadilha mais comum: o impacto quádruplo do excesso de pó fino.
Se você só puder se lembrar de uma coisa, que seja esta: o pó fino serve para "preencher os poros", não para "melhorar o desempenho". O excesso de pó fino geralmente resulta em um impacto quatro vezes maior:
- Aumento repentino da viscosidade: dificulta a aplicação e reduz a janela de revestimento/enchimento.
- Dificuldade de dispersão: aumento da aglomeração e defeitos localizados.
- Espessamento falso e anormalidades tixotrópicas: aparência fluida durante a agitação, mas solidificação após a interrupção.
- Aumento e dificuldade na remoção de bolhas de ar: acabam formando poros internos, afetando a resistência e a estabilidade.
Portanto, a gradação não se trata de torná-la "mais fina", mas sim de aumentar a densidade e o desempenho, garantindo que o sistema seja "funcional, fácil de usar e estável".
Tornar a distribuição do tamanho das partículas viável
Seja uma formulação industrial ou um projeto caseiro em pequena escala, a abordagem recomendada para implementar a distribuição do tamanho de partículas é seguir estes três passos:
Passo 1: Qual é o seu objetivo principal?
- Baixa viscosidade, fácil aplicação.
- Alta capacidade de enchimento, baixa retração
- Maior resistência/rigidez
- Aparência mais fina, menos granulação.
Objetivos diferentes exigirão proporções diferentes de partículas grossas, médias e finas.
Passo 2: Qual é o limite máximo de viscosidade permitido pelo seu sistema?
O limite superior de viscosidade determina a quantidade de pó fino que você pode adicionar. Muitas vezes, não é o "limite de desempenho", mas sim o "limite de processamento" que o impede de atingir o resultado desejado.
Etapa 3: Ajuste seguindo a ordem “grosso para a estrutura, médio para preencher as lacunas e fino para preencher os poros”. A direção recomendada para o ajuste dos parâmetros é geralmente:
- Primeiro, utilize partículas grossas e médias para construir a taxa de enchimento e a estrutura reológica básica;
Em seguida, adicione gradualmente o pó fino para preencher os poros e ajustar com precisão o nivelamento/tixotropia;
Quando a viscosidade aumenta de forma anormal, ocorre um aumento significativo na dificuldade de dispersão ou o aparecimento de bolhas, significa que o pó fino se aproximou ou ultrapassou a "quantidade efetiva de preenchimento dos poros".
Uma diferença fundamental entre os processos industriais e os processos de bricolagem:
No setor industrial, existem equipamentos de mistura e desgaseificação mais avançados, capazes de produzir sistemas altamente concentrados e viscosos. No entanto, no setor de bricolagem, os equipamentos e a capacidade de processamento são limitados, o que exige uma formulação mais "suave".
Se você estiver realizando mistura manual em pequenos lotes, agitação simples e condições de desgaseificação limitadas:
- Recomenda-se usar uma proporção mais adequada à aplicação, como 6:3:1;
- É melhor usar menos pó fino do que levar o sistema ao ponto de se tornar "immisturável e incapaz de se dissolver adequadamente";
- Dê mais atenção ao "sucesso na primeira tentativa" do que às "especificações bonitas no papel". Muitos fracassos em projetos "faça você mesmo" não se devem a materiais inferiores, mas sim ao fato de a formulação confundir as capacidades de processamento com os padrões industriais.
Conclusão
O pó de sílica em adesivos não é apenas um bônus adicional; muitas vezes, desempenha um papel importante em "tornar o sistema mais controlável". Isso significa tornar a retração, o fluxo, a resistência e a aparência mais controláveis. O valor da distribuição do tamanho das partículas reside no uso de um método de empacotamento de partículas mais inteligente para obter uma menor carga de resina e menos defeitos internos.
Obrigado pela leitura. Espero que meu artigo tenha ajudado. Deixe um comentário abaixo. Você também pode entrar em contato com o suporte online da Zelda para quaisquer outras dúvidas.
— Publicado por Emily Chen