Silika tozu eklemek faydalı olsa da, bazı kişilerde daha iyi sonuçlar görülür: daha pürüzsüz yapıştırıcı, daha iyi yayılma, daha güçlü yapışma ve daha az büzülme. Diğerleri ise felaket sonuçlarla karşılaşır: viskozitede dramatik bir artış, yanlış bir koyulaşma etkisi, hamur benzeri dağılım ve hava kabarcıklarının giderilmesinde zorluk. Sonuç olarak, çökelmeye, çatlamaya ve mukavemette düşüşe yol açabilir. Aradaki fark genellikle silika tozunun eklenip eklenmemesinde değil, nasıl eklendiğinde yatmaktadır.
Teknik açıdan gerçek yönlerinden biri şudur: silika Yapıştırıcılardaki tozun en önemli özelliği, parçacık boyutu dağılımıdır. Bu dağılım, parçacıkların nasıl paketlendiğini, gözeneklerin nasıl doldurulduğunu, reçinenin "daha fazla iş yapmaya" zorlanıp zorlanmadığını ve nihayetinde "yoğun, kontrol edilebilir ve kararlı" bir sistem mi yoksa "doldurulmuş gibi görünen ancak aslında daha fazla sorunu olan" bir karışım mı elde edeceğinizi belirler. Gelin bunu inceleyelim: parçacık boyutu dağılımı neden gereklidir, nasıl yapılır ve farklı yapıştırıcı sistemlerinin özel odak noktaları nelerdir? Ayrıca yaygın hatalardan nasıl kaçınılacağını ve endüstriyel ve kendin yap senaryolarında nasıl uygulanacağını da ele alacağız.
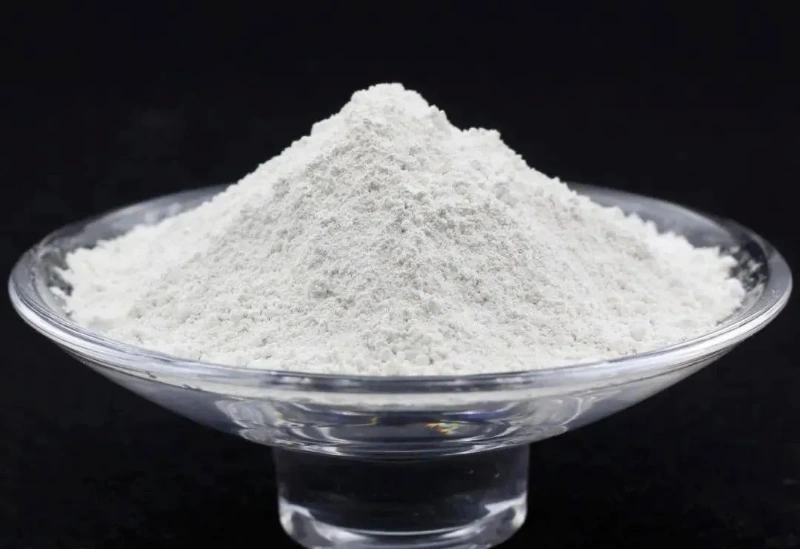
Silika tozunun "ne kadar ince olursa o kadar iyi" değil, neden "ölçeklendirilmiş" olması gerekiyor?
Birçok insanın ilk tepkisi şudur: Daha ince parçacıklar daha yoğun bir boşluğu doldurur, bu da daha iyi olmalı. Bu mantıklı geliyor, ancak yapıştırıcılarda ince toz genellikle "sistemin kontrol dışına çıkmasına en kolay neden olan" türdür. Bunun nedeni basittir: Parçacık boyutu ne kadar küçükse, özgül yüzey alanı o kadar büyük olur. Daha büyük bir özgül yüzey alanı, reçinenin ıslatması gereken alanın ve "kapsüllemesi" gereken arayüzlerin önemli ölçüde artması anlamına gelir. Sonuç olarak, viskozite artar, dağılım zorlaşır, havanın dışarı atılması zorlaşır ve yanlış kalınlaşma ve tiksotropik anormallik olasılığı artar. Tanecik boyutlandırmanın özü "aşırı incelik" peşinde koşmak değil, "daha yüksek yığın yoğunluğu + daha düşük reçine yükü" kombinasyonudur:
- Büyük parçacıklar "iskeyi oluşturmaktan" sorumludur: hacmi destekler, reçine kullanımını ve büzülme riskini azaltır;
- Orta boy parçacıklar, "boşlukları doldurmaktan" sorumludur: büyük parçacıklar arasındaki gözenekleri doldururlar;
- Küçük parçacıklar "mikro gözenekleri doldurmaktan" sorumludur: bu da daha fazla yoğunluk sağlayarak yüzey ve yerel özellikleri iyileştirir, ancak kullanımları kontrol altında tutulmalıdır.
Özetle: Reçineyi zorlamak yerine, parçacıkların boşluğu kendiliğinden doldurmasına izin verin.
En Yaygın Kullanılan ve İstikrarlı "Üç Aşamalı Derecelendirme": Kalın + Orta + İnce
Referans parçacık boyutu segmentasyon yaklaşımı:
- Kaba toz: 20–50 μm İşlevi: İskeleti oluşturur, reçine tüketimini azaltır, büzülmeyi ve termal genleşme dalgalanmalarını azaltır (sistemi daha kararlı hale getirir). Ayrıca genellikle maliyetleri düşürmeye yardımcı olur.
- Orta boy toz: 5–20 μm Fonksiyon: Kaba toz parçacıkları arasındaki boşlukları doldurur, yığın yoğunluğunu artırır, sistemi daha yoğun ve daha sürekli bir mukavemete sahip hale getirir.
- İnce toz: 1–5 μm veya daha ince. Fonksiyonu: Mikro gözenekleri doldurur, yüzey ve yerel yapıyı iyileştirir, daha ince bir görünüm ve daha iyi mekanik tutarlılık elde edilmesine yardımcı olur. Bununla birlikte, aşırı miktarlar sistem viskozitesinin hızla artmasına neden olur. Sıklıkla doğrulanmış deneysel oran aralığı:
- Kaba: Orta: İnce ≈ 5:3:2 veya 6:3:1 (daha işlenebilir, daha az viskozite basıncı). Daha yüksek dolgu maddesi ve daha düşük reçine içeriği hedefliyorsanız, genellikle daha "sürekli" çoklu tepe dağılımına (bimodal, trimodal veya daha geniş) yönelirsiniz; bu da parçacıkların daha fazla ölçekte bir araya gelerek dolgu oranını artırmasına olanak tanır. Bununla birlikte, derecelendirmenin oranlarla ilgili bir oyun olmadığını unutmayın. Temel amaç, "küçük parçacıkların büyük parçacıkların gözeneklerini doldurmasını, ancak aşırıya kaçmamasını" sağlamaktır. İnce toz "gözenekleri doldurma ihtiyacını" aştığında, yoğunluğu önemli ölçüde artırmaya devam etmeyecek; bunun yerine viskozite, dağılım ve kabarcık sorunlarını artıracaktır.
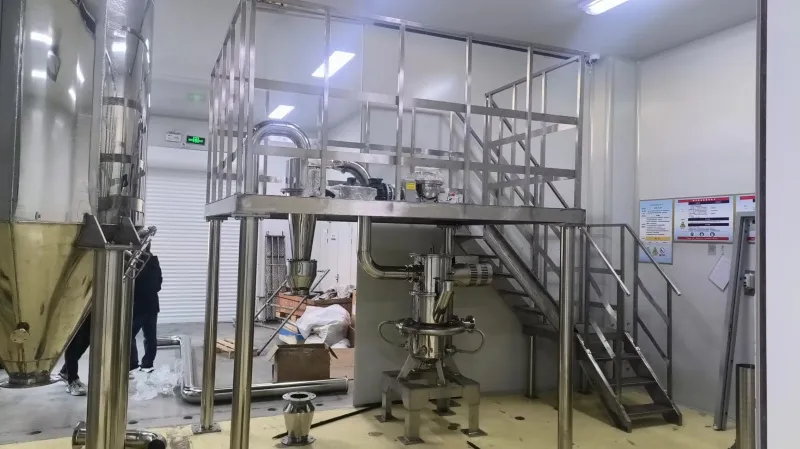
Farklı yapıştırıcı sistemlerinin farklı parçacık boyutu dağılımı hedefleri vardır: Öncelikle, "Ne İstediğinizi" belirleyin.
Epoksi Yapısal Yapıştırıcılar:
Stabilite, düşük büzülme ve sürekli mukavemet son derece önemlidir. Yaygın bir yaklaşım, orta partikül boyutuna yönelir. Mikro gözenekleri doldurmak ve tiksotropiyi ince ayarlamak için az miktarda ultra ince toz eklenir. Birçok yapısal yapıştırıcıda genellikle 5-20 μm aralığında bir d50 değeri kullanılır. Amaç genellikle mukavemet, büzülme ve işlenebilirlik arasında daha iyi bir denge sağlamaktır. Yüksek konsantrasyonda ince tozla başlarsanız, gerçekten "daha sert" olabilir, ancak aşırı yüksek viskoziteye bağlı olarak yetersiz ıslanma, hava kabarcıkları ve artan arayüz kusurları gibi sonuçlara da yol açma olasılığı daha yüksektir. Sonuç olarak, mukavemet kararsız hale gelebilir.
Isı İletken Yapıştırıcılar/Dolgu Malzemeleri:
Yüksek dolgu içeriği şarttır ve "geniş" bir gradyan çok önemlidir. Isı iletken sistemler genellikle işlenebilir viskozitelerde daha fazla dolgu maddesi paketlemeyi amaçlar; bu nedenle geniş bir gradyan ve çoklu tepe dağılımı kritik öneme sahiptir. Daha büyük parçacıklar dolgu maddesi hacim oranını artırırken, daha küçük parçacıklar boşlukları doldurur ve gözenekliliği azaltarak daha yoğun ve daha kontrol edilebilir bir sistem sağlar. Birçok ısı iletken sistemle ilgili deneyimler, yalnızca ince toz kullanmanın tam paketleme için yeterli olmadığını göstermektedir; viskozite önce yükselecektir. Uygun boyutta büyük parçacıkların taban olarak kullanılması, dolgu maddesi hacmini işlem aralığı içinde itmeyi sağlar.
UV Yapıştırıcılar ve Elektronik Yapıştırıcılar:
Daha ince, daha kararlı, tanecikliliği ve çökelmeyi önleyen yapıştırıcılar. Bu yapıştırıcılar genellikle yüzey tanecikliliğine, çökelme riskine ve detaylı kaplamaya öncelik verir. Parçacık boyutları tipik olarak daha incedir ve d50 genellikle 1-5 μm aralığında bulunur. Bununla birlikte, daha ince parçacıklar dağılım ve kabarcık kontrolüne daha fazla dikkat gerektirir. Aksi takdirde, yüzey pürüzsüz görünse de, iç kusurlar daha belirgin olabilir.
Parçacık Morfolojisi ve Yüzey İşlemi:
Birçok kişi yalnızca parçacık boyutuna odaklanırken, kullanıcı deneyimini önemli ölçüde etkileyen iki faktörü, yani morfolojiyi ve yüzey durumunu göz ardı ediyor.
Küresel ve Açısal:
“Akışkanlık” ve “Viskozite Tavanı”nın Belirlenmesi
- Küresel silika tozu: Genellikle daha iyi akışkanlık ve daha düşük sistem viskozitesi sunar ve yüksek dolgu maddesi seviyelerinde önemli bir avantaja sahiptir.
- Köşeli silika tozu: Genellikle daha uygun maliyetlidir ve belirli formülasyonlarda daha belirgin takviye edici etkiler sunar, ancak viskozitesi daha yüksek olma eğilimindedir, bu da daha dar bir uygulama aralığına yol açar.
Eğer "yüksek dolgu oranına sahip ancak akışkan" bir malzeme arıyorsanız, küresel veya küreye yakın parçacıklar genellikle daha uygundur. Eğer "takviye ve maliyet kontrolüne" öncelik veriyorsanız, köşeli parçacıklar kullanılabilir, ancak bunlar tane boyut dağılımı ve dağıtım süreçlerine daha bağımlıdır.
Silan Bağlayıcı Madde Tedavisi:
Silika tozunun yüzey işlemi, "uyumluluk" ve "nem emilimi/arayüz kusurları"nı belirler (genellikle KH550, KH560, vb.) ve genellikle çeşitli doğrudan faydalar sağlar:
- Reçinelerle daha iyi uyumluluk ve daha pürüzsüz dağılım;
- Nem emme riskinin azalması ve daha istikrarlı bir sistem;
- Daha kontrol edilebilir mukavemet ve tokluk, ayrıca arayüzün darboğaz haline gelme olasılığı daha düşüktür.
"Toz eklendikten sonra mukavemetin azalması" sorunlarının çoğu, kalitesiz tozdan değil, daha ziyade yetersiz arayüz işleminden kaynaklanmaktadır: dolgu maddesi ve reçine "bir bütün halinde bağlanmak" yerine "zorla bir araya getirilir".
En Sık Görülen Hata: Aşırı İnce Tozun Dört Katlı Etkisi
Eğer sadece bir şeyi hatırlamanız gerekiyorsa, o da şudur: ince pudra "gözenekleri doldurmak" içindir, "performansı artırmak" için değil. Çok fazla ince pudra genellikle dört kat daha fazla etkiye neden olur:
- Ani viskozite artışı: Uygulamayı zorlaştırır ve kaplama/dolgu aralığını daraltır.
- Dağılmada zorluk: artan kümelenme ve yerel kusurlar.
- Yalancı koyulaşma ve tiksotropik anormallikler: karıştırma sırasında sıvı görünür ancak durdurulduktan sonra tekrar katılaşır.
- Artan ve çıkarılması zorlaşan hava kabarcıkları: sonuçta iç gözenekler oluşturarak mukavemeti ve stabiliteyi etkiler.
Dolayısıyla, gradasyon, onu "daha ince" hale getirmekle ilgili değil, sistemin "işlenebilir, kullanımı kolay ve istikrarlı" olmasını sağlarken yoğunluğu ve performansı artırmakla ilgilidir.
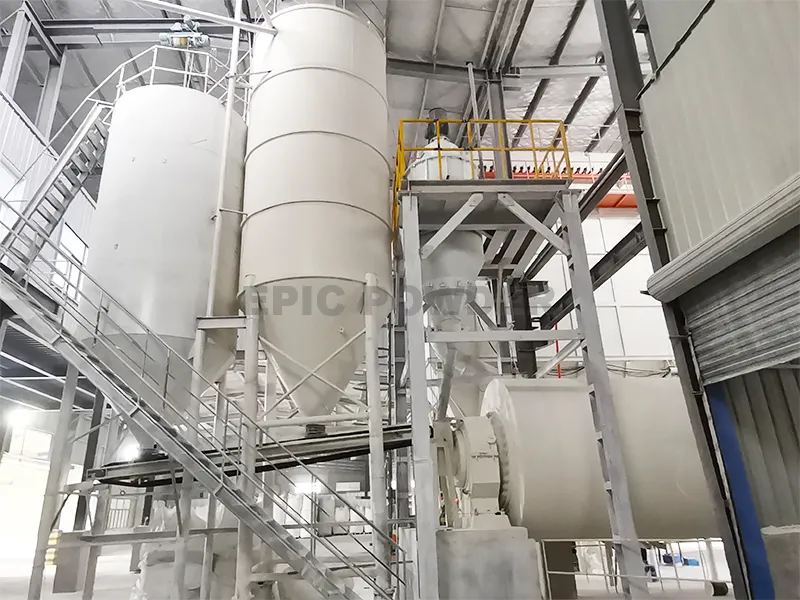
Parçacık boyutu dağılımını işlevsel hale getirin.
İster fabrika üretimi olsun ister küçük ölçekli ev yapımı, partikül boyutu dağılımını uygulamak için önerilen yaklaşım şu üç adımı izlemektir:
1. Adım: Temel hedefiniz nedir?
- Düşük viskozite, kolay uygulama
- Yüksek dolum kapasitesi, düşük çekme oranı
- Daha yüksek mukavemet/rijitlik
- Daha ince görünüm, daha az grenlilik
Farklı amaçlar, farklı oranlarda iri, orta ve ince parçacıklar gerektirecektir.
Adım 2: Sisteminizin izin verdiği viskozite üst sınırı nedir?
Viskozitenin üst sınırı, ne kadar ince toz ekleyebileceğinizi belirler. Genellikle sizi geride tutan "performans sınırı" değil, "işleme sınırı"dır.
3. Adım: "Çerçeve için kalın, boşlukları doldurmak için orta, gözenekleri doldurmak için ince" sırasını kullanarak ayarlama yapın. Önerilen parametre ayarlama yönü genellikle şöyledir:
- Öncelikle, dolum oranını ve temel reolojik çerçeveyi oluşturmak için kaba + orta taneli malzemeyi kullanın;
Ardından gözenekleri doldurmak ve düzgünlüğü/tiksotropiyi ince ayarlamak için yavaş yavaş ince toz ekleyin;
Viskozitede anormal bir artış, dağılım zorluğunda belirgin bir artış veya kabarcık sayısında artış görülmesi, ince tozun "etkin gözenek doldurma miktarına" yaklaştığı veya bu miktarı aştığı anlamına gelir.
Endüstriyel ve kendin yap süreçleri arasındaki temel farklardan biri:
Endüstriyel sektörde, yüksek oranda dolgu maddesi içeren ve viskoz sistemler üretebilen daha gelişmiş karıştırma ve gaz giderme ekipmanları bulunmaktadır. Ancak, ev yapımı ürünler sektöründe ekipman ve işleme kapasitesi sınırlı olduğundan, daha "hafif" bir formülasyona ihtiyaç duyulmaktadır.
Eğer az miktarda elle karıştırma, basit karıştırma ve sınırlı gaz giderme koşulları uyguluyorsanız:
- 6:3:1 gibi uygulamaya daha uygun bir oran kullanılması önerilir;
- İnce tozun miktarını azaltmak, sistemi "karışamaz ve düzgün bir şekilde çözünemez" hale getirmekten daha iyidir;
- "Kağıt üzerinde güzel görünen özellikler" yerine "ilk denemede başarıya" daha çok odaklanın. Birçok kendin yap projesinin başarısızlığı, kalitesiz malzemelerden değil, formülasyonun işleme yeteneklerini endüstriyel standartlarla yanlış bir şekilde eşitlemesinden kaynaklanır.
Çözüm
Yapıştırıcılardaki silika tozu sadece ek bir avantaj değil; genellikle "sistemi daha kontrol edilebilir hale getirmede" rol oynar. Bu, büzülme, akış, mukavemet ve görünümün daha kontrol edilebilir olmasını sağlar. Parçacık boyutu dağılımının değeri, daha düşük reçine yükü ve daha az iç kusur elde etmek için daha akıllı bir parçacık paketleme yöntemi kullanmakta yatmaktadır.
"Okuduğunuz için teşekkürler. Umarım makalem yardımcı olur. Lütfen aşağıya yorum bırakın. Daha fazla bilgi için Zelda online müşteri temsilcisiyle de iletişime geçebilirsiniz."
— Gönderen Emily Chen