L'ajout de poudre de silice peut être bénéfique, et certains obtiennent de meilleurs résultats : une colle plus lisse, un meilleur nivellement, une adhérence plus forte et un retrait moindre. D'autres, en revanche, subissent des conséquences désastreuses : une augmentation importante de la viscosité, un épaississement artificiel, une dispersion pâteuse et une difficulté à éliminer les bulles d'air. À terme, cela peut entraîner une sédimentation, des fissures et une perte de résistance. La différence réside souvent moins dans l'ajout de poudre de silice que dans la manière de l'incorporer.
Un des aspects techniques réels de silice La granulométrie des poudres adhésives est un facteur déterminant. Elle influence l'agencement des particules, le remplissage des pores, et donc la capacité de la résine à « travailler davantage ». Au final, elle permet d'obtenir un système dense, contrôlable et stable, ou un mélange qui, malgré une apparence homogène, présente en réalité davantage de problèmes. Examinons ce sujet : pourquoi la granulométrie est essentielle, comment la maîtriser et ses spécificités pour différents systèmes adhésifs. Nous verrons également comment éviter les erreurs courantes et comment l'appliquer dans un contexte industriel ou de bricolage.
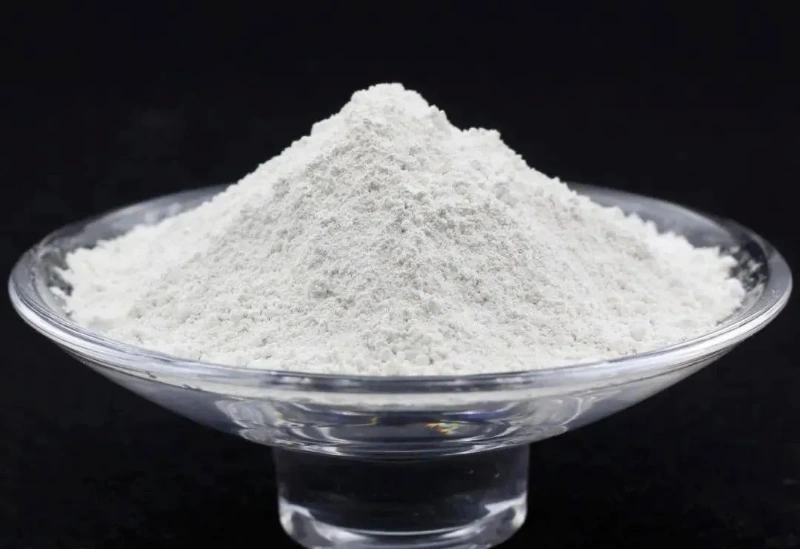
Pourquoi la poudre de silice a-t-elle besoin d'une « gradation » et non pas d'une granulométrie « plus fine est meilleure » ?
La première réaction de beaucoup est la suivante : des particules plus fines remplissent un espace plus dense, ce qui est forcément mieux. Cela semble logique, mais dans les adhésifs, les poudres fines sont souvent celles qui « provoquent le plus facilement un dysfonctionnement du système ». La raison est simple : plus la taille des particules est petite, plus la surface spécifique est grande. Une surface spécifique plus grande signifie une augmentation considérable de la surface que la résine doit mouiller et des interfaces qu’elle doit « encapsuler ». Il en résulte une viscosité accrue, une dispersion plus difficile, une plus grande difficulté à évacuer l’air et un risque accru d’épaississements parasites et d’anomalies thixotropiques. L’objectif principal de la gradation n’est pas de rechercher une « finesse extrême », mais plutôt une combinaison d’une « densité apparente plus élevée et d’une charge de résine plus faible ».
- Les grosses particules sont responsables de la « construction de la structure » : elles assurent le volume de soutien, réduisent la consommation de résine et le risque de retrait ;
- Les particules moyennes sont responsables de « combler les vides » : elles remplissent les pores entre les grosses particules ;
- Les petites particules sont chargées de « remplir les micropores », ce qui permet de densifier davantage le matériau et d'améliorer ses propriétés de surface et locales, mais leur utilisation doit être contrôlée.
En résumé : laissez les particules remplir l’espace d’elles-mêmes, plutôt que de forcer la résine à le faire.
La gradation en trois étapes la plus couramment utilisée et la plus stable : gros + moyen + fin
Approche de segmentation de la taille des particules de référence :
- Poudre grossière : 20–50 µm. Fonction : Elle forme le squelette, réduit la consommation de résine, limite le retrait et les variations de dilatation thermique (améliorant ainsi la stabilité du système). Elle contribue souvent à réduire les coûts.
- Poudre moyenne : 5–20 μm Fonction: Comble les espaces entre les particules de poudre grossières, augmente la densité apparente, rendant le système plus dense et doté d'une résistance plus continue.
- Poudre fine : 1 à 5 µm, voire plus fine. Fonction : Comble les micropores, améliore la structure de surface et locale, contribuant à un aspect plus fin et à une meilleure homogénéité mécanique. Cependant, une quantité excessive entraîne une augmentation considérable de la viscosité du système. Plage de dosage empirique fréquemment vérifiée :
- Grossier : Moyen : Fin ≈ 5:3:2 ou 6:3:1 (plus facile à travailler, pression de viscosité moindre). Si vous recherchez une charge plus élevée et une résine plus faible, vous vous orienterez souvent vers une distribution granulométrique plus « continue » (bimodale, trimodale, voire plus large), permettant aux particules de s'imbriquer à différentes échelles et d'améliorer ainsi le taux de remplissage. Cependant, il est important de noter que la granulométrie n'est pas une question de proportions. L'objectif principal est de s'assurer que les petites particules remplissent les pores des grosses particules sans excès. Une fois que la poudre fine dépasse le seuil de remplissage des pores, elle n'augmentera plus significativement la densité ; au contraire, elle accentuera la viscosité, les problèmes de dispersion et les bulles d'air.
Les différents systèmes adhésifs ont des objectifs différents en matière de distribution granulométrique : commencez par déterminer « ce que vous voulez ».
Adhésifs structuraux époxy :
La stabilité, le faible retrait et la résistance continue sont primordiaux. Une approche courante privilégie une granulométrie moyenne. Une petite quantité de poudre ultrafine est ajoutée pour combler les micropores et ajuster finement la thixotropie. De nombreux adhésifs structuraux utilisent couramment un d50 compris entre 5 et 20 μm. L'objectif est souvent d'obtenir un meilleur équilibre entre résistance, retrait et maniabilité. Si l'on part d'une forte concentration de poudre fine, le matériau sera certes plus dur, mais cela risque également d'entraîner une viscosité excessive, une imprégnation insuffisante, la formation de bulles d'air et une augmentation des défauts d'interface. À terme, la résistance peut devenir instable.
Adhésifs/composés d'enrobage thermoconducteurs :
Une forte teneur en charge est essentielle, et une granulométrie étendue est cruciale. Les systèmes thermoconducteurs visent souvent à incorporer davantage de charge à des viscosités compatibles avec le procédé, ce qui rend une granulométrie étendue et une distribution à pics multiples indispensables. Les particules plus grosses augmentent la fraction volumique de charge, tandis que les particules plus fines comblent les interstices et réduisent la porosité, permettant ainsi d'obtenir un système plus dense et plus facile à contrôler. L'expérience acquise avec de nombreux systèmes thermoconducteurs montre que l'utilisation exclusive de poudre fine est insuffisante pour un remplissage optimal ; la viscosité subira alors une forte augmentation. L'utilisation de particules de taille appropriée comme base permet d'optimiser le volume de charge et de le maintenir dans la plage de fonctionnement.
Adhésifs UV et adhésifs électroniques :
Plus fins, plus stables, ces adhésifs évitent la granularité et la sédimentation. Ils privilégient souvent une surface lisse, un faible risque de sédimentation et un revêtement précis. La taille des particules est généralement plus fine, avec un d50 couramment compris entre 1 et 5 μm. Cependant, des particules plus fines exigent une attention accrue à la dispersion et au contrôle des bulles. Autrement, même si la surface paraît lisse, les défauts internes peuvent être plus marqués.
Morphologie des particules et traitement de surface :
Nombreux sont ceux qui se concentrent uniquement sur la taille des particules, négligeant deux facteurs qui ont un impact significatif sur l'expérience utilisateur : la morphologie et l'état de surface.
Sphérique vs. Angulaire :
Détermination de la « fluidité » et du « plafond de viscosité »
- Poudre de silice sphérique : Généralement une meilleure fluidité et une viscosité du système plus faible, avec un avantage significatif à des niveaux de charge élevés.
- Poudre de silice angulaire : souvent plus économique et offrant des effets de renforcement plus prononcés dans certaines formulations, mais sa viscosité a tendance à être plus élevée, ce qui réduit sa plage d’application.
Si vous recherchez un matériau à forte charge mais fluide, les particules sphériques ou quasi sphériques sont souvent plus adaptées. Si votre priorité est le renforcement et la maîtrise des coûts, les particules angulaires conviennent, mais leur utilisation est plus sensible à la granulométrie et aux procédés de dispersion.
Traitement par agent de couplage silane :
Le traitement de surface de la poudre de silice, qui détermine la « compatibilité » et « l’absorption d’humidité/les défauts interfacials » (généralement KH550, KH560, etc.), apporte généralement plusieurs avantages directs :
- Meilleure compatibilité avec les résines et dispersion plus homogène ;
- Réduction du risque d'absorption d'humidité et système plus stable ;
- Une résistance et une ténacité plus contrôlables, et une interface moins susceptible de devenir un goulot d'étranglement.
De nombreux problèmes de « détérioration de la résistance après l'ajout de poudre » ne sont pas dus à une poudre de qualité inférieure, mais plutôt à un mauvais traitement de l'interface : la charge et la résine sont « forcées ensemble » plutôt que « liées en un tout ».
L’écueil le plus fréquent : le quadruple impact d’une quantité excessive de poudre fine
S’il ne faut retenir qu’une chose, c’est celle-ci : la poudre fine sert à « combler les pores », pas à « améliorer les performances ». Un excès de poudre fine a généralement un effet quadruple :
- Augmentation soudaine de la viscosité : rendant l’application plus difficile et réduisant la plage de revêtement/remplissage.
- Difficultés de dispersion : agglomération croissante et défauts localisés.
- Faux épaississement et anomalies thixotropiques : aspect fluide pendant l’agitation mais solidification à nouveau après l’arrêt.
- Augmentation du nombre de bulles d'air difficiles à éliminer : elles finissent par former des pores internes, ce qui affecte la résistance et la stabilité.
Par conséquent, la gradation ne consiste pas à rendre le système « plus fin », mais à augmenter la densité et les performances tout en veillant à ce qu'il soit « fonctionnel, facile à utiliser et stable ».
Rendre la distribution granulométrique exploitable
Qu’il s’agisse d’une formulation industrielle ou d’une fabrication artisanale en petites quantités, l’approche recommandée pour la mise en œuvre de la distribution granulométrique consiste à suivre ces trois étapes :
Étape 1 : Quel est votre objectif principal ?
- Faible viscosité, application facile
- Capacité de remplissage élevée, faible retrait
- résistance/rigidité supérieure
- Aspect plus fin, grain moins prononcé
Différents objectifs nécessiteront différentes proportions de particules grossières, moyennes et fines.
Étape 2 : Quelle est la limite supérieure de viscosité que votre système autorise ?
La limite supérieure de viscosité détermine la quantité de poudre fine que vous pouvez ajouter. Souvent, ce n'est pas la « limite de performance », mais la « limite de traitement » qui vous limite.
Étape 3 : Ajustez en suivant l’ordre suivant : « grossier pour la structure, moyen pour combler les interstices, fin pour combler les pores ». Le sens d’ajustement des paramètres recommandé est généralement le suivant :
- Tout d'abord, utilisez des particules grossières et moyennes pour établir le taux de remplissage et le cadre rhéologique de base ;
Ajoutez ensuite progressivement une poudre fine pour remplir les pores et ajuster finement le nivellement/la thixotropie ;
Lorsque la viscosité augmente anormalement, que la difficulté de dispersion augmente considérablement ou que des bulles apparaissent en plus grand nombre, cela signifie que la poudre fine a atteint ou dépassé la « quantité efficace de remplissage des pores ».
Une différence clé entre les procédés industriels et le bricolage :
Dans le secteur industriel, il existe des équipements de mélange et de dégazage plus performants, capables de produire des systèmes très chargés et visqueux. En revanche, dans le secteur du bricolage, les équipements et les capacités de traitement sont limités, ce qui impose une formulation plus douce.
Si vous effectuez un mélange manuel en petites quantités, un simple brassage et des conditions de dégazage limitées :
- Il est recommandé d'utiliser un ratio plus orienté application, comme 6:3:1 ;
- Il vaut mieux utiliser une poudre moins fine que de pousser le système au point de le rendre « impossible à mélanger et à dissoudre correctement » ;
- Privilégiez la réussite dès le premier essai plutôt que des spécifications esthétiquement attrayantes sur le papier. Nombre d'échecs en bricolage ne sont pas dus à des matériaux de qualité inférieure, mais plutôt à une formulation qui assimile à tort les capacités de traitement aux normes industrielles.
Conclusion
La poudre de silice dans les adhésifs n'est pas un simple avantage ; elle contribue souvent à une meilleure maîtrise du système. Cela signifie un meilleur contrôle du retrait, de la fluidité, de la résistance et de l'aspect. L'intérêt d'une distribution granulométrique optimisée réside dans l'utilisation d'une méthode de compactage plus efficace permettant de réduire la quantité de résine et les défauts internes.
« Merci de votre lecture. J’espère que cet article vous sera utile. N’hésitez pas à laisser un commentaire ci-dessous. Pour toute question, vous pouvez également contacter le service client en ligne de Zelda. »
— Publié par Emily Chen