Yeni enerji ve yeni nesil bilgi teknolojisi gibi stratejik gelişmekte olan sektörlerde yüksek saflıkta kuvars kumunun giderek artan önemiyle birlikte, derin arıtma teknolojisi sistemi de büyük bir atılım gerçekleştirmiştir.
Ezme ve Bileme
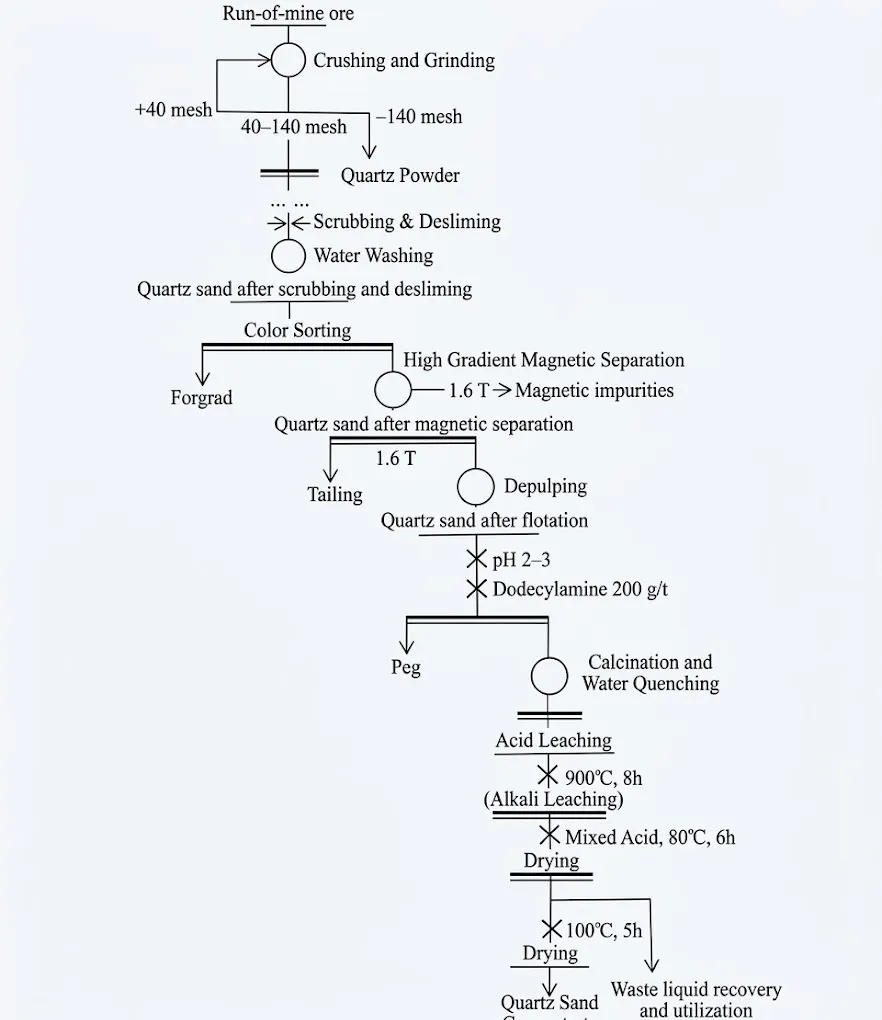
Kuvars için yaygın olarak kullanılan kırma ekipmanları arasında çeneli kırıcılar, konik kırıcılar ve diğer kırıcılar bulunur. bilyalı değirmenlerÇeneli kırıcılar, tipik olarak 10-100 t/saat gibi yüksek işleme kapasitesine sahip kaba kırıcılardır. Çeneli kırıcılar kullanılarak kuvars cevheri daha büyük parçacıklardan 10-100 mm'ye kadar kırılır. Konik kırıcılar esas olarak orta kırma için kullanılır ve malzemeleri 5-20 mm'ye kadar daha da kırar. Bilyalı değirmenler ise ince kırma için kullanılır. Kuvars kumunun 0,1–1 mm partikül boyutuna kadar öğütülmesi.
Kırma işlemi sırasında, besleme tanecik boyutu ve öğütme süresi gibi parametreler ayarlanarak, uygun tanecik boyutlarına sahip kuvars kumu ürünleri elde edilebilir. Örneğin, bilyalı değirmende bilye-besleme oranı genellikle 2-5:1 arasında kontrol edilir ve öğütme süresi, ürün tanecik boyutu gereksinimlerine göre belirlenmelidir, genellikle 2-8 saat arasındadır.
Son yıllarda, safsızlıkların açığa çıkmasını artıran ve aşırı kırmayı azaltan seçici kırma teknolojileri büyük ilgi görmüştür. Bunlar arasında, yüksek voltajlı darbeli elektrik kırma (HVP/EPF) önemli bir uygulama potansiyeli göstermiştir. Bu teknoloji, çatlakların tercihen tane sınırları, faz sınırları ve inklüzyon arayüzleri boyunca yayılmasını sağlayan deşarj etkisi ve elektriksel kırılma etkilerine dayanmaktadır; bu sayede kuvars kumu ve safsızlıkların monomer ayrışma verimliliği önemli ölçüde artırılmaktadır.
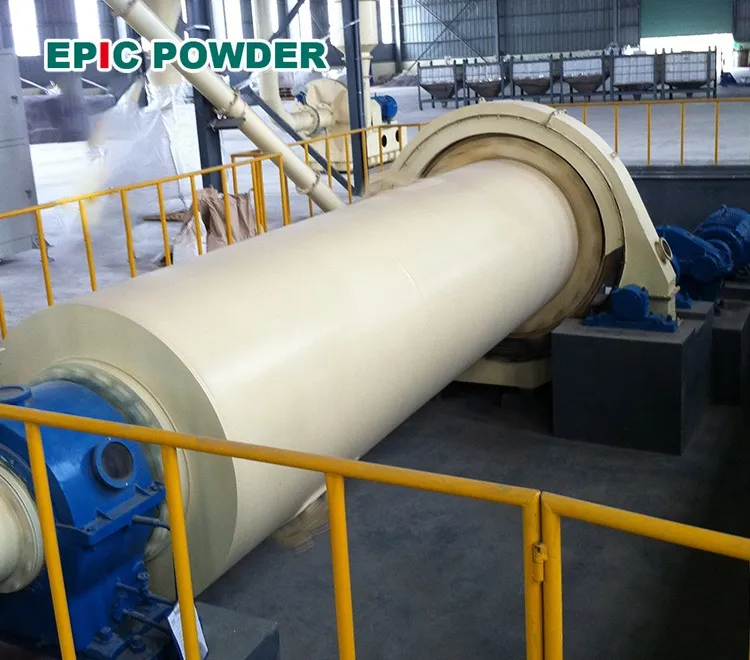
Ovma
Ovma işlemi, kuvars kumundaki demir içeriğini 0,1%–0,3%'den 0,05%–0,15%'ye düşürebilir. Bu işlem, kuvars kumunun yüzeyine yapışan ince safsızlık tabakasını daha hızlı ve etkili bir şekilde parçalayabilir. Ovma süresi genellikle 30-60 dakika civarında tutulur. Bu, safsızlık içeriğini daha da azaltabilir ve kuvars kumunun saflığını artırabilir.
Eleme ve Değerlendirme
Kuvars için en sık kullanılan sınıflandırma yöntemleri eleme, hidrolik eleme ve hava sınıflandırmasıdır. Yaygın olarak kullanılan eleme ekipmanları arasında titreşimli elekler, hidrosiklonlar ve hava sınıflandırıcıları bulunur. Titreşimli elekler ,1 ila ,1 oranında eleme verimliliği sağlarken, hidrosiklonlar 0,01 ila 0,1 mm arasındaki parçacıkları ayırarak mükemmel sınıflandırma doğruluğu sunar. Hava sınıflandırıcıları, yüksek saflıkta kuvars kumunun parçacık homojenliği gereksinimlerini karşılayarak daha da hassas bir sınıflandırma sağlayabilir. Gerçek üretimde, besleme malzemesinin parçacık boyutu genellikle 0,074 ila 4,75 mm arasındaki optimum aralıkta sıkı bir şekilde kontrol edilir.
Renk Sıralaması (Fotoelektrik Sıralama)
Renk ayırma teknolojisi çoğunlukla kırma ve eleme işleminden sonra kuru kısımda kullanılır. Hammadde ön seçimi veya nihai ürünün son işleminde beyazlık ve görünüm tutarlılığını iyileştirmek ve parti dalgalanmalarını azaltmak için kullanılır. Renk ayırma, ayrı ayrı dağılmış yüksek safsızlık içeren parçacıkları uzaklaştırmada etkilidir. Bununla birlikte, ince film veya inklüzyonlar şeklinde bulunan demir safsızlıkları üzerindeki etkisi sınırlıdır. Derin safsızlık giderme sağlamak için genellikle ovma, çamur giderme ve manyetik ayırma gibi işlemlerle birleştirilmesi gerekir.
Manyetik Ayırma
Manyetik ayırma, kuvars kumunun saflaştırılmasında en yaygın kullanılan tekniklerden biri haline gelmiştir. Islak yüksek yoğunluklu manyetik ayırma ve yüksek gradyanlı manyetik ayırma, özellikle ince taneli zayıf manyetik safsızlıkların giderilmesinde avantajlıdır. Bu nedenle, kuvars kumunun derin demir giderme işleminde sıklıkla kullanılırlar. Pratik uygulamalarda, yüksek gradyanlı manyetik ayırma, zayıf manyetik safsızlıkları işlerken uygun manyetik alan şiddetinin kontrol edilmesini gerektirir. Optimal manyetik indüksiyon şiddeti çoğunlukla 1,0–2,0 T aralığında yoğunlaşmıştır. Bu aralık, zayıf manyetik minerallerin toplama kapasitesini artırmak için faydalıdır ve ayrıca, bir dereceye kadar, kuvars kumu ürünlerinin geri kazanım oranını da koruyabilir.
Ayrıca, manyetik ayırma etkisi, besleme parçacık boyutu, bulamaç konsantrasyonu ve akış hızı gibi faktörlerle yakından ilişkilidir ve yalnızca manyetik alan şiddetiyle belirlenmez. Uygun olmayan parçacık boyutu kontrolü veya yüksek ince çamur içeriği, mekanik sürüklenmeyi şiddetlendirebilir ve böylece nihai ayırma etkisini etkileyebilir. Bu nedenle, manyetik ayırma işlemi sırasında safsızlık giderme verimliliğini artırmak için işletme parametreleri, ham maddelerin özellikleriyle birlikte optimize edilmelidir.
Flotasyon
Flotasyon, feldspat, mika ve limonit gibi zayıf manyetik/manyetik olmayan gang minerallerinin uzaklaştırılmasında yaygın olarak kullanılır. Mineral yüzeylerinin ıslatılabilirliğindeki farklılıklara dayanarak, Al, K, Na ve Fe gibi elementlerin verimli bir şekilde uzaklaştırılmasını sağlar. Şu anda, endüstriyel olarak uygulanan yüksek saflıkta kuvars flotasyon süreçleri esas olarak üç türü içerir: "flor içeren ve asit içeren", "flor içermeyen ve asit içeren" ve "flor içermeyen ve asit içermeyen". Temel fark, bulamaç ortamının kontrol stratejisinde ve feldspat ve mika gibi safsızlıkların yüzeyindeki farklı aktivasyon/inhibisyon mekanizmalarında yatmaktadır.
Bunlar arasında, yeşil ve gelişmiş flor ve asit içermeyen işlem, ayırma işlemini nötr veya alkali bulamaçlarda tamamlamayı amaçlamaktadır. Bu, çevre korumasını ve ekipman maliyetlerini daha da azaltır. Temelinde, anyonik/katyonik karışık toplayıcıların, inhibitörlerin ve aktivatörlerin sinerjik etkisine olan yüksek bağımlılığı yatmaktadır.
Isıl İşlem Prosesi
Yüksek sıcaklık ortamında, kuvars içindeki çeşitli gaz ve sıvı kapanımlar kademeli olarak genleşir ve patlar. Yüksek sıcaklıklar ayrıca kuvarsda kristal dönüşümüne neden olarak kimyasal aktivitesini artırabilir. Bu, safsızlıklar ve arıtma reaktifleri arasındaki reaksiyonları kolaylaştırır. Yukarıdaki etkilere ek olarak, kalsinasyon kuvars yüzeyinden organik maddeyi ve bazı uçucu safsızlıkları uzaklaştırır. Bu, kuvars kumunun saflığını sağlar ve yüksek kaliteli, yüksek saflıkta kuvars kumu üretimi için temel oluşturur.
Kuvars saflaştırma için yaygın olarak kullanılan kalsinasyon ekipmanları arasında kül fırınları ve döner fırınlar bulunur. İlki, sıcaklık ve atmosferin hassas kontrolüne olanak sağladığı için küçük ölçekli deneyler ve üretim için uygundur. İkincisi ise daha fazla süreklilik ve verimlilik sunarak büyük ölçekli endüstriyel üretim için daha uygundur. Kalsinasyon proses parametreleri esas olarak sıcaklık, süre ve atmosferi içerir. Kalsinasyon sıcaklıkları tipik olarak 800 ile 1200℃ arasındadır.
Ancak, Si-O iskeletine sıkıca bağlı olan yapısal bor ve K ve Na gibi eser miktardaki safsızlıklar için yüksek sıcaklıkta klorlama kavurması gereklidir. Klorlama kavurma işlemi sırasında kuvars, α-kuvarsdan α-trikiyolite ve ardından α-kristobalite kristal dönüşümüne uğrar. Bu, kuvars kafesindeki metal iyonlarının göç etmesine ve yönlü olarak kuvars yüzeyine yayılmasına olanak tanır. Daha sonra klorlama maddesiyle reaksiyona girerek düşük erime-kaynama noktalı klorürler oluştururlar ve böylece kafes safsızlıklarını giderirler. Eş zamanlı olarak, yüksek konsantrasyonlu bir klorlama atmosferi altında, kuvars parçacıklarının yüzeyi ve içi arasında kimyasal bir potansiyel gradyanı oluşur ve bu da sıvı inklüzyonlarının dışa doğru yayılmasını teşvik eder. Bu, kuvarsdan gaz-sıvı inklüzyonlarını ve hidroksil gruplarını daha da uzaklaştırır.
Alkali liçleme
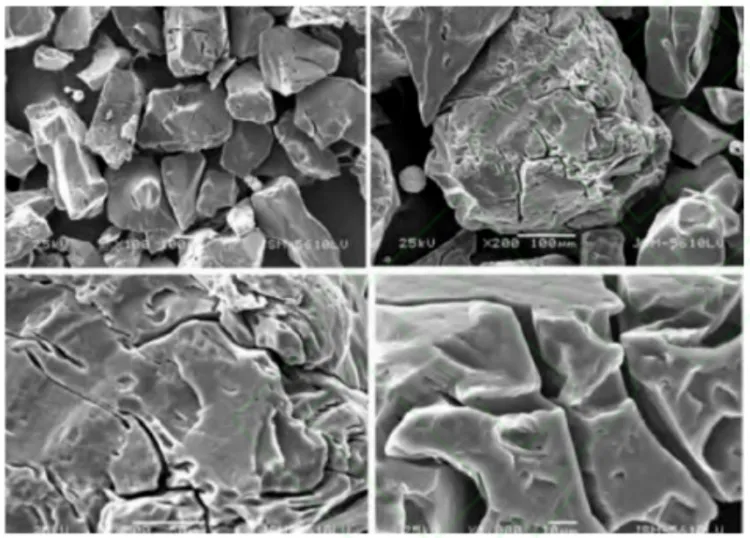
Alkali liçleme, öncelikle kuvars kumundaki asidik oksit safsızlıkları ve silikat gang mineralleriyle reaksiyona girmek üzere yüksek sıcaklıklarda NaOH ve KOH gibi güçlü alkali çözeltiler kullanır. Bu işlem, daha sonra yıkama yoluyla uzaklaştırılan çözünebilir silikatlar ve alüminatlar üretir. Alkali liçleme, Al₂O₃ ve TiO₂ gibi amfoterik metal oksit safsızlıklarının mükemmel seçici çözünmesini sağlar. Özellikle kuvars parçacıklarının yüzeyinde ve mikro çatlaklarda oksit filmleri veya ince inklüzyonlar halinde bulunan alüminyum ve titanyum safsızlıkları için etkilidir.
Günümüzde, kuvars kumunun derinlemesine arıtılmasında safsızlık giderme işlemini artırmak için yaygın olarak kullanılan yöntemlerden biri yüksek sıcaklıkta alkali liçlemedir. Bu işlemin arıtma etkisi, esas olarak alkali çözeltinin konsantrasyonu ve reaksiyon sıcaklığı gibi faktörlerden etkilenir. Liçleme yoğunluğunun uygun şekilde artırılması, safsızlık giderme etkisini artırmaya yardımcı olur. Bununla birlikte, koşullar çok sert olursa, kuvars matrisinin çözünmesinin artmasına ve Na⁺ kalıntısı riskinin artmasına yol açabilir. Bu nedenle, alkali liçlemeden sonra genellikle iyice suyla yıkama gereklidir ve gerekirse asit yıkama ve nötralizasyon da yapılmalıdır. Bu, çözünür tuzların birikmesinden kaynaklanan ikincil kirliliği azaltmak içindir.
Asitli Yıkama
Asit liçleme, kuvars kumunun derinlemesine saflaştırılmasında çok önemli bir adımdır ve esasen katı-sıvı arayüzey kimyasal reaksiyonudur. Güçlü asitlerin çözme ve kompleksleştirme etkileri altında, Fe, Al ve Ti gibi metal oksitler ve bazı silikat safsızlıkları katı fazdan sıvı faza geçer ve uzaklaştırılır. Safsızlık giderme etkisini artırmak için endüstriyel olarak genellikle karışık asit sistemi kullanılır. HF esas olarak silikatları ve kafes inklüzyonlarını çözmek için kullanılır. İnorganik asitler (HCl, HNO3, H2SO4, vb.) metal oksitleri çözmek için kullanılır. Organik asitler (oksalik asit ve sitrik asit gibi) metal iyonlarının kompleksleşmesini ve liçini teşvik edebilir.
Kuvars Saflaştırma Teknolojisinin Endüstriyel Uygulamasının Mevcut Durumu
Fotovoltaik ve yarı iletkenler gibi alt sektörlerden gelen kuvars saflığı ve kalitesine yönelik artan taleplerle birlikte, çeşitli saflaştırma teknolojilerinin endüstriyel uygulamalarında belirgin bir katmanlaşma gözlemlenmiştir. Her saflaştırma işlemi, hedeflediği safsızlık giderme yöntemi, etki mekanizması ve teknik sınırlamaları bakımından önemli ölçüde farklılık göstermektedir. Bu durum aynı zamanda, pratikteki endüstriyel uygulama durumunu da belirlemektedir.
Çözüm
Yüksek saflıkta kuvars arıtma teknolojisi ve ekipmanının evrimi, üç itici gücün derin etkisini ortaya koymaktadır: endüstriyel talep, çevre politikaları ve temel araştırmalar.
Bunlar arasında, endüstriyel taleplerin yinelemeli olarak iyileştirilmesi temel itici güç olarak öne çıkmaktadır. Bu durum şunlarla kanıtlanmaktadır:
- Elektronik sektörünün yüksek saflık talebi;
- Yeni enerji sektörünün düşük maliyetli, yüksek verimli süreçlere olan acil ihtiyacı;
- “Karbon nötrlüğü” çerçevesi altında yeşil üretim ve kaynak geri dönüşümüne yönelik çabalar.
Geleceğe baktığımızda, yüksek saflıkta kuvars saflaştırma teknolojisi, zekâ (yapay zekâ destekli süreç optimizasyonu), çevre dostu yaklaşım (tamamen biyolojik olarak parçalanabilir reaktif sistemleri) ve hassasiyet (atomik düzeyde ayırma kontrolü) yönünde koordineli bir şekilde gelişmektedir.
"Okuduğunuz için teşekkürler. Umarım makalem yardımcı olur. Lütfen aşağıya yorum bırakın. Daha fazla bilgi için Zelda online müşteri temsilcisiyle de iletişime geçebilirsiniz."
— Emily Chen tarafından yayınlandı