Aucun ingénieur en formulation de polymères ne peut se passer du dioxyde de silicium (SiO₂). La résistance du caoutchouc de silicone, les propriétés anti-adhérentes des films, la maniabilité des adhésifs, la fiabilité du conditionnement des puces : les performances maximales de nombreux systèmes dépendent non pas de la résine, mais de cette simple dose de charge.
Mais la plupart des gens se méprennent. Il ne faut pas confondre la silice industrielle avec du sable ordinaire ou de la poudre de verre ! Le sable ordinaire est une impureté inerte. La silice spéciale pour polymères est une charge fonctionnelle à microstructure contrôlable. Cette « contrôlabilité » repose sur les équipements de broyage et de mise en forme utilisés lors de la production. Les différents procédés de fabrication déterminent la morphologie, la taille des particules, l’état de surface et même le positionnement fonctionnel final du SiO₂. Utilisée correctement, elle constitue l’ossature du système. Utilisée incorrectement, elle est la cause principale d’agglomération, de points blancs, de bulles et de problèmes rhéologiques, ruinant ainsi un lot de formulation entier.
1. Même formule de dioxyde de silicium (SiO₂), performances très différentes : le processus de production et les équipements font toute la différence.
La formule chimique est identique. Cependant, le procédé de fabrication et les équipements principaux déterminent la morphologie, les performances et les applications. Trois types de charges courantes correspondent à trois systèmes d'équipement totalement différents :
01 Silice fumée (Le champion structurel)
SILICE FUMÉE
Tétrachlorure de silicium (SiCl₄)
▼ Réacteur d'hydrolyse à flamme hydrogène-oxygène (1000 °C–1600 °C)
▼ Agrégats de SiO₂ fumé → Collecteur cyclone + Filtre à sacs
▼ Tour de désacidification (élimination du HCl résiduel par la vapeur)
▼ Silice fumée finie
Équipement de base : L'élément clé du procédé de synthèse par combustion en phase vapeur est le réacteur d'hydrolyse à flamme haute température. De la vapeur de SiCl₄ est introduite dans une flamme hydrogène-oxygène. À 1200–1600 °C, elle s'hydrolyse instantanément en nanoparticules de dioxyde de silicium (SiO₂) semblables à de la fumée. Ces particules entrent en collision et fusionnent dans la flamme, formant des structures agrégées tridimensionnelles ramifiées. Elles sont ensuite collectées par des cyclones et des filtres à manches. Une tour de désacidification utilise de la vapeur pour éliminer le chlorure d'hydrogène gazeux résiduel, ce qui permet d'obtenir un produit final pur. L'ensemble du procédé ne nécessite aucun broyage mécanique. La microstructure est entièrement déterminée par les conditions thermodynamiques et fluidiques au sein du réacteur à flamme.
L'équipement détermine la microstructure
La distribution du champ de température, le rapport des vitesses des gaz et le temps de séjour dans le réacteur d'hydrolyse de flamme déterminent directement la morphologie tridimensionnelle en chaînes ramifiées et l'immense surface spécifique de la silice pyrogénée. Cette structure nanométrique floconneuse ne peut être obtenue par broyage mécanique. Il s'agit d'une morphologie synthétisée, et non obtenue par broyage. Un réglage précis des paramètres de l'équipement permet de modifier la surface spécifique (de 100 à 400 m²/g), la taille des particules primaires et la structure des agrégats. Ceci permet un contrôle précis des propriétés rhéologiques finales.
Microstructure : Agrégats tridimensionnels en chaînes ramifiées, structure nanométrique duveteuse, surface spécifique extrêmement grande.
Caractéristiques principales : Extrêmement fin, léger, facile à transporter, prix unitaire relativement élevé.
Positionnement : Charge fonctionnelle à structure dominante, principalement pour le contrôle de la rhéologie.
02 Silice précipitée (Le généraliste rentable)
SILICE PRÉCIPITÉE
Silicate de sodium (Na₂SiO₃) + Solution acide (H₂SO₄/HCl)
▼ Récipient réactionnel (agitation, contrôle de la température, contrôle du pH) → Formation d'un gel de SiO₂
▼ Filtre-presse (Lavage) → Équipement de séchage (Séchoir par pulvérisation / Séchoir rotatif)
▼ Broyeur à jet / Broyeur à vibrations (Désagglomération)
▼ Classificateur de poudres fines → Silice précipitée finie
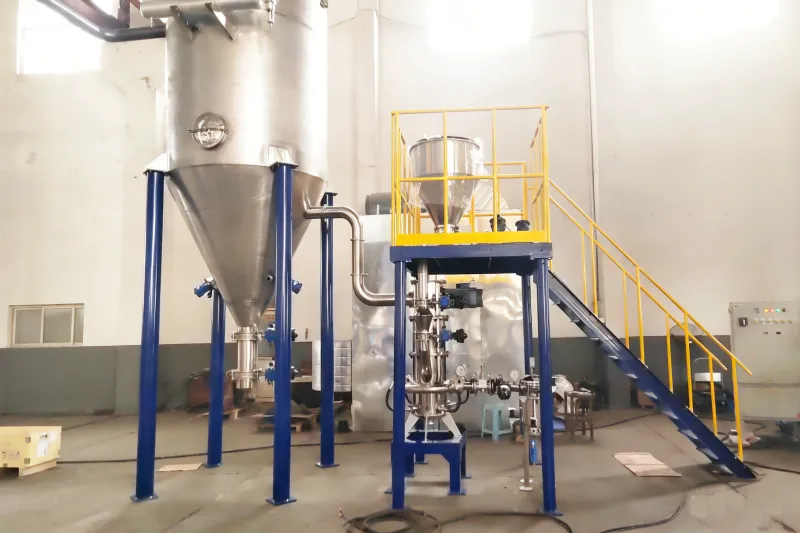
Équipement de base : L'élément central du procédé de précipitation est le réacteur. Le silicate de sodium et un acide réagissent en solution aqueuse. En contrôlant précisément la vitesse d'agitation, la température, le pH et le débit d'alimentation à l'intérieur du réacteur, le dioxyde de silicium (SiO₂) précipite. Les conditions de réaction déterminent la morphologie initiale des particules et la structure poreuse. La suspension passe ensuite dans un filtre-presse pour être lavée, ce qui élimine les sous-produits tels que le sulfate de sodium. Elle est ensuite acheminée vers un équipement de séchage, généralement une tour de séchage par atomisation ou un séchoir rotatif. La poudre séchée forme souvent des agglomérats durs. Ceux-ci doivent être désagrégés à l'aide d'un broyeur à jet ou d'un broyeur à vibrations. Un classificateur de poudres fines tamise ensuite le matériau jusqu'à la granulométrie cible. Ce n'est qu'à cette condition qu'il est apte aux applications en aval.
L'équipement détermine la capacité de réglage du produit
Les paramètres du réacteur (température, pH, vitesse de cisaillement sous agitation) sont essentiels à la modulation de la silice précipitée. Différentes combinaisons de paramètres permettent d'obtenir des produits allant du renforcement du caoutchouc aux agents anti-adhérents pour films. Le choix de l'équipement de désagglomération après séchage est tout aussi crucial. Les broyeurs à jet utilisent des collisions d'air à grande vitesse pour pulvériser la silice. Ils n'introduisent aucune contamination du milieu, ce qui les rend idéaux pour les applications exigeant une haute pureté. Les broyeurs à vibrations utilisent des billes de broyage vibrant à haute fréquence pour désagréger les agglomérats. Ils offrent une capacité supérieure et un coût inférieur, ce qui les rend adaptés à la production à grande échelle et à usage général.
Microstructure : Agglomérats granulaires, excellente surface spécifique, teneur en humidité plus élevée.
Caractéristiques principales : Faible coût, grande capacité de réglage, large applicabilité.
Positionnement : Charge de renforcement axée sur le rapport coût-efficacité, principalement pour le renforcement du caoutchouc et l'anti-colmatage des films.
03 Silice fondue sphérique (Le spécialiste de la haute précision)
SILICE SPHÉRIQUE FUSIONNÉE
Poudre de quartz de haute pureté (Pré-étape : Broyeur à billes / Broyeur à jet + classificateur)
▼ Four de sphéroïdisation à flamme haute température (flamme oxygène-acétylène / H₂-O₂, 2000 °C+)
▼ Doseur atomiseur de micropoudre → La poudre fond dans la flamme, la tension superficielle forme des sphères
▼ Chambre de trempe (refroidissement rapide) → Collecte cyclone + filtre à sac
▼ Classification et criblage → Silice sphérique finie
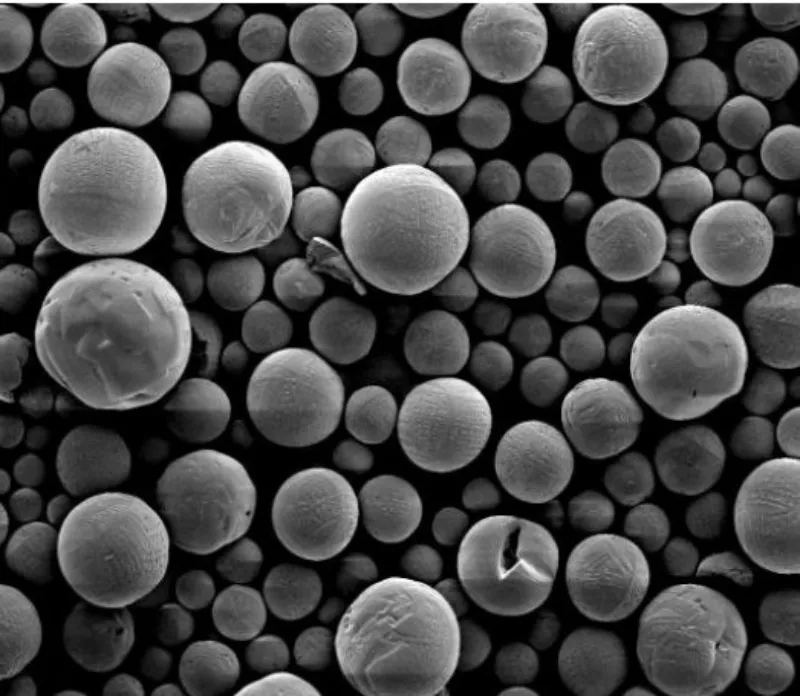
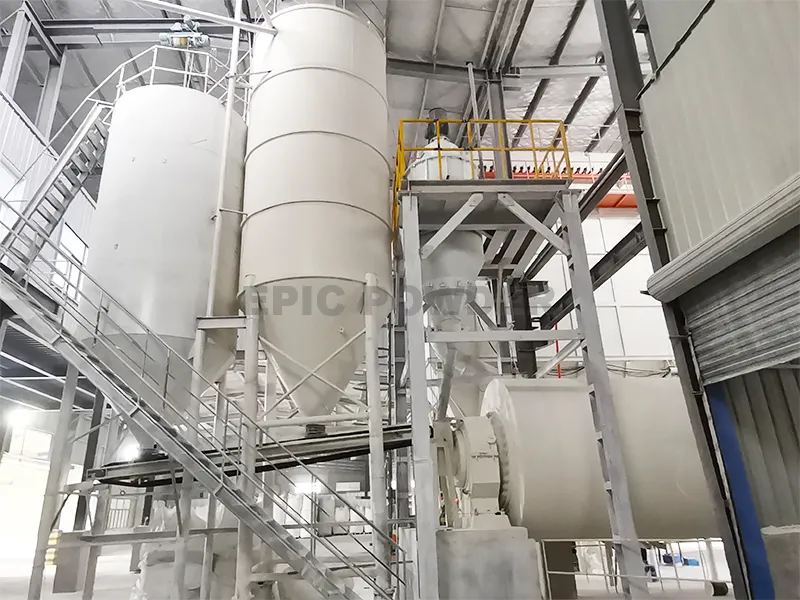
Équipement de base : La production de silice sphérique est l'étape la plus complexe du système de broyage. Elle comprend deux phases : le pré-broyage et la sphéroïdisation. Lors du pré-broyage, du quartz de haute pureté est broyé à une taille micrométrique à l'aide d'un broyeur à billes ou d'un broyeur à jet. Un classificateur de poudres fines sélectionne les particules angulaires de la taille appropriée qui serviront de matière première pour la sphéroïdisation. L'équipement principal de cette phase est le four de sphéroïdisation à flamme haute température. Ce four utilise une flamme oxygène-acétylène ou hydrogène-oxygène pour atteindre des températures supérieures à 2 000 °C. Un alimentateur spécialisé de micro-atomisation de poudre injecte en continu et uniformément de la poudre de quartz angulaire dans la flamme. La poudre fond instantanément à haute température. La tension superficielle provoque sa contraction en microsphères lisses. Les particules sont ensuite placées dans une chambre de trempe pour un refroidissement rapide et la fixation de leur forme. Enfin, un collecteur cyclone et un filtre à manches récupèrent le produit fini.
L'équipement détermine la sphéricité et le rendement
Trois facteurs déterminent la sphéricité et le rendement : la conception du champ de température de la flamme, l’uniformité d’atomisation du doseur et la vitesse de refroidissement. La stabilité du doseur est particulièrement critique. Les poudres ultrafines s’agglomèrent facilement et s’écoulent mal. Les doseurs traditionnels peinent à assurer une distribution uniforme. Pour surmonter cet obstacle, il est nécessaire de repenser la structure de la trémie à poudre et le mécanisme d’alimentation. De plus, le contrôle de la granulométrie par le broyeur à billes ou le broyeur à jet en pré-étape détermine directement la distribution granulométrique après sphéroïdisation. Si la granulométrie en pré-étape est hétérogène, les particules les plus grosses ne se sphéroïdiseront pas complètement lors de leur bref passage dans la flamme. Ceci produit des particules irrégulières et défectueuses et réduit directement le rendement des produits d’emballage haut de gamme.
Outre la fusion par flamme, d'autres procédés existent. La méthode plasma utilise un arc plasma à haute température pour fondre la poudre. La fusion par chauffage électrique emploie un four de fusion chauffé électriquement, une unité d'atomisation et une chambre de trempe. Le façonnage mécanique utilise des broyeurs à impact à grande vitesse et des broyeurs à agitation pour appliquer une force mécanique continue à la poudre de silice angulaire. Ceci permet d'adoucir les arêtes et d'améliorer la rondeur. Chaque procédé présente un compromis entre coût et qualité.
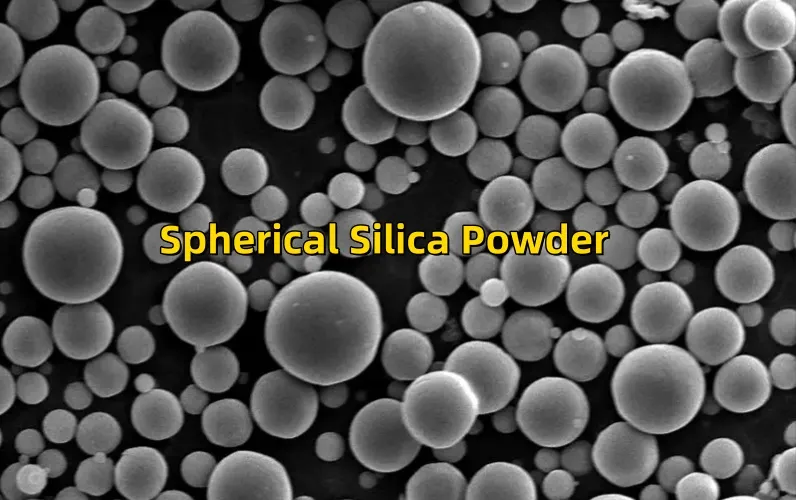
Microstructure : Sphères régulières de taille micrométrique/submicrométrique, surface lisse sans arêtes vives.
Caractéristiques principales : Excellente fluidité, coefficient de dilatation thermique (CTE) extrêmement faible, isolation supérieure.
Positionnement : Charge haut de gamme à morphologie contrôlée, dédiée à l'encapsulation des semi-conducteurs.
2. Trois mécanismes d'application principaux et synergie des équipements
La silice n'est jamais une poudre inerte passive. C'est un élément actif qui modifie les propriétés rhéologiques, mécaniques et thermiques du système. Les équipements de broyage et de traitement de surface garantissent le bon fonctionnement de ces procédés.
✅ Silice fumée : Maîtriser la thixotropie pour la rhéologie et la mise en œuvre
Scénarios d'application : Mastics silicones, adhésifs époxy, revêtements industriels. Sa surface est riche en groupes silanol (-OH). Ces groupes peuvent se lier entre eux dans un système résineux, formant un réseau de liaisons hydrogène stable et réversible.
- Au repos: Un réseau de liaisons hydrogène se forme. La viscosité du système augmente brusquement. Ceci assure une résistance optimale à l'affaissement et à la sédimentation.
- Sous cisaillement (Application) : Le réseau de liaisons hydrogène se rompt. La viscosité chute rapidement. L'application au pinceau, la distribution et le lissage à la truelle deviennent plus faciles.
Cette thixotropie est essentielle aux adhésifs haut de gamme. Elle repose entièrement sur un contrôle précis de la silice pyrogénée. Ce contrôle s'effectue grâce aux paramètres du réacteur d'hydrolyse de flamme. La surface spécifique et la densité de la structure granulaire déterminent directement la résistance du réseau de liaisons hydrogène et les propriétés thixotropes.
Synergie des équipements : Unité de modification hydrophobe
Lorsque le renforcement est nécessaire sans épaississement, la silice pyrogénée doit subir une modification hydrophobe. La silice pyrogénée hydrophile est introduite dans une unité de traitement hydrophobe. Sous atmosphère d'azote, du diméthyldichlorosilane (DMDC) est injecté. La réaction se déroule à 300–500 °C pendant 3 heures. Des groupements méthyle recouvrent la silice en surface, empêchant la formation de liaisons hydrogène. Après modification, une désacidification à la vapeur élimine les sous-produits résiduels. On obtient ainsi une silice pyrogénée hydrophobe à faible épaississement et fort renforcement. La précision du contrôle de la température et l'uniformité de la réaction dans cette unité déterminent directement l'efficacité de la modification et la stabilité d'un lot à l'autre.
✅ Silice précipitée : Renforcement et durcissement pour le blocage du film et la réduction des pertes d’énergie des pneus
Scénario 1 : Renforcement des pneus verts. La silice précipitée remplace le noir de carbone traditionnel. Associée à des agents de couplage silane, elle forme des liaisons physiques et chimiques fortes avec les chaînes moléculaires du caoutchouc. Ceci réduit considérablement la résistance au roulement et la consommation de carburant. Elle améliore également l'adhérence et la résistance à l'usure des pneumatiques.
Scénario 2 : Film anti-colmatage BOPET/BOPP. Les films à surface trop lisse ont tendance à coller entre eux lors de l'enroulement. L'ajout de silice précipitée crée des micro-protubérances uniformes à la surface du film, réduisant ainsi la surface de contact entre les couches. Cette technique résout précisément le problème majeur que représentent le colmatage et la difficulté de séparation des films.
Synergie des équipements : Système de réglage du réacteur + séchage/désagglomération
La silice précipitée pour pneumatiques et celle pour films anti-adhérents présentent des exigences de performance totalement différentes. Pourtant, elles proviennent du même type de réacteur. La différence réside dans la température de réaction, le pH et le taux de cisaillement sous agitation. Les silices pour renforcement de pneumatiques requièrent une structure plus rigide (indice d'absorption d'huile DBP élevé). Le réacteur doit maintenir une concentration réactionnelle plus élevée et un régime d'agitation spécifique. Les silices pour films anti-adhérents nécessitent une distribution granulométrique plus étroite et une morphologie particulaire plus uniforme. Les conditions de réaction sont plus douces. L'étape de désagglomération après séchage est tout aussi cruciale. Les broyeurs à jet permettent une désagglomération précise jusqu'à la granulométrie cible sans altérer la structure particulaire initiale. Le classificateur garantit une granulométrie uniforme. En cas de granulométrie hétérogène, les particules grossières présentes dans la silice précipitée ajoutée aux films peuvent perforer ces derniers et engendrer des défauts.
✅ Silice fondue sphérique : stabilisation de la pression, contrôle de la dilatation et protection des noyaux de puces
Scénarios d'application : Les composés de moulage époxy (EMC), les stratifiés cuivrés (CCL) et autres matériaux d'encapsulation pour semi-conducteurs contiennent, dans les composés d'encapsulation de puces, de la silice sphérique représentant 70 à 90 % de la formulation. Elle constitue la charge de noyau incontestée.
La résine époxy possède un coefficient de dilatation thermique très élevé. Lorsque la puce chauffe en fonctionnement, la résine se dilate. Cette dilatation peut facilement déchirer les fils d'or ultrafins et endommager la puce. La silice fondue sphérique offre un coefficient de dilatation thermique extrêmement faible, une isolation élevée et une grande fluidité. Elle réduit considérablement la dilatation thermique globale du système. De plus, sa structure sphérique lisse empêche l'obstruction du flux. Même avec des taux de remplissage élevés, elle conserve sa facilité de mise en œuvre.
Synergie des équipements : la précision du pré-rectification détermine la fiabilité de l’emballage
La qualité de la silice sphérique est déterminée dès le prétraitement par broyage à billes ou par jet d'air. Si la distribution granulométrique est trop large, le procédé de fusion à la flamme produira un grand nombre de particules non sphériques et irrégulières. Ces particules irrégulières réduisent la fluidité et créent des points de concentration de contraintes dans les composés d'encapsulation à forte charge, ce qui compromet directement la fiabilité de l'encapsulation des puces. Les leaders du secteur privilégient les broyeurs à jet d'air (technologie de broyage à jet d'air en lit fluidisé avec classification intégrée) pour le prétraitement. Le broyage ne génère aucune élévation de température, l'usure est minimale et il n'y a pas de contamination du milieu. Cette technique est donc idéale pour le broyage ultra-fin et ultra-pur de matériaux de haute pureté. La granulométrie du D97 peut être contrôlée entre 2 et 60 µm, ce qui permet d'obtenir une matière première de taille précise pour l'étape de sphéroïdisation suivante.
3. Solutions : Synergie des processus entre Équipement de broyage et Modification des surfaces
L'essence même de l'application du SiO₂ ne se résume jamais à « acheter de la poudre et l'ajouter ». C'est… modification de surface + adaptation du procédéL'introduction directe de poudre non traitée entraînera très probablement la production de rebuts défectueux ! Chaque étape de modification de surface et de dispersion en aval nécessite un équipement adapté.
❌ Mauvaise dispersion : fréquentes taches blanches et agglomération
Symptôme: Après mélange, le composé est recouvert de grumeaux blancs. La section transversale du produit révèle des taches blanches distinctes. Ses propriétés mécaniques sont irrégulières.
Cause première: Les groupes hydroxyle de surface du dioxyde de silicium (SiO₂) sont extrêmement réactifs. Les liaisons hydrogène entre les particules sont fortes. Un simple mélange ne permet pas de désagréger les agglomérats.
Solution : Modification de l'équipement à cisaillement élevé et de l'agent de couplage silane
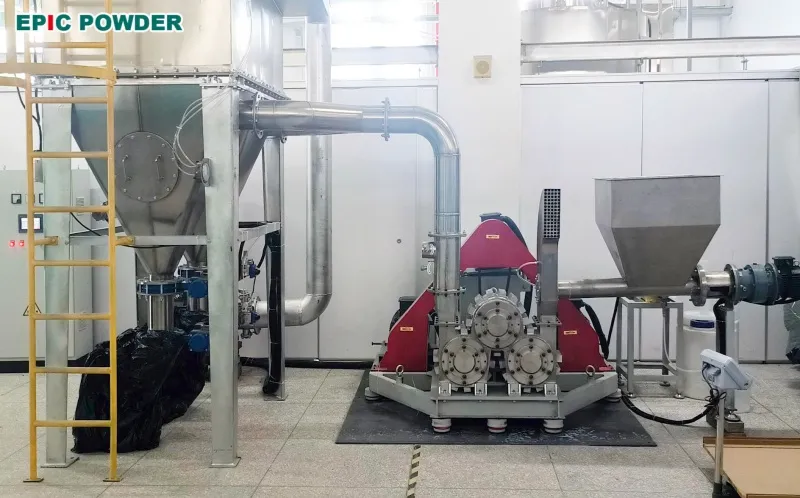
La dispersion en aval nécessite des broyeurs à trois cylindres, des mélangeurs planétaires ou des extrudeuses bivis à cisaillement élevé. Ces équipements forcent mécaniquement la désagglomération et brisent les agglomérats. Les broyeurs à trois cylindres exploitent la différence de vitesse entre les cylindres pour générer un fort cisaillement, dispersant ainsi uniformément la silice fumée ou précipitée dans la matrice de résine. Les extrudeuses bivis assurent une dispersion continue grâce aux zones de cisaillement élevé créées dans les éléments de la vis. Côté poudre, un système de modification de surface par revêtement continu (modificateur à trois cylindres) applique des agents de couplage silane (tels que KH550, Si-69) pour revêtir la surface de SiO₂, améliorant ainsi la compatibilité interfaciale entre la poudre et la résine. Ce système, basé sur des principes technologiques allemands, est compatible avec les modificateurs solides et liquides et permet une production continue avec une grande uniformité de modification.
❌ Absorption d'humidité : Bulles et vides d'extrusion fréquents
Symptôme: Lors de l'extrusion de plastiques modifiés, le filament se mousse et se rompt. L'intérieur du produit est criblé de micro-vides. Ses performances sont réduites de moitié.
Cause première: La silice précipitée est très hygroscopique. Elle absorbe facilement l'humidité pendant le stockage et l'alimentation. À haute température de traitement, l'eau s'évapore et crée des défauts.
Solution : Pré-séchage + purge sous vide à double vis
Avant transformation, la poudre doit être séchée à 120 °C ou plus pendant plusieurs heures, soit dans un séchoir, soit dans une étuve à air chaud. Ce procédé permet d'éliminer complètement l'humidité adsorbée. Lors de l'extrusion, le système de mise sous vide de l'extrudeuse bivis est renforcé. Un orifice de vide est positionné à un endroit précis sur le fourreau. Le vide poussé extrait la vapeur d'eau résiduelle libérée par le matériau à l'état fondu, évitant ainsi la formation de bulles dans le produit. Pour les lots de silice précipitée à très forte teneur en humidité, une mise sous vide en deux étapes (deux sections de mise sous vide en série) peut s'avérer nécessaire afin de garantir une élimination complète de l'humidité.
❌ Défaillance rhéologique : pics de viscosité avec ajout minimal
Symptôme: Une petite quantité de silice pyrogénée provoque un épaississement instantané du système. Le mélange devient difficile. La charge des équipements dépasse les limites autorisées.
Cause première: On a utilisé par erreur de la silice pyrogénée hydrophile. Elle forme un réseau excessif de liaisons hydrogène, ce qui provoque une augmentation soudaine de la viscosité.
Solution : Silice fumée modifiée hydrophobe — Contrôle des liaisons hydrogène à la source
Lorsque le renforcement est nécessaire sans épaississement, privilégiez la silice pyrogénée hydrophobe. Après synthèse, la silice pyrogénée est traitée dans une unité de modification hydrophobe dédiée. Sous atmosphère d'azote, du diméthyldichlorosilane est introduit. La réaction, menée entre 300 et 500 °C, recouvre la surface de groupes méthyle, bloquant ainsi la formation de liaisons hydrogène entre les groupes silanol. La silice pyrogénée hydrophobe ainsi modifiée offre un faible épaississement et un renforcement élevé du système. La quantité ajoutée peut être augmentée significativement sans provoquer de variation brutale de viscosité. La clé de ce dispositif de modification réside dans l'uniformité du champ de température de réaction et le dosage précis du silane. Un excès de silane rend la poudre trop hydrophobe, réduisant sa compatibilité avec la résine. Une quantité insuffisante de silane ne permet pas de bloquer complètement les liaisons hydrogène.
4. Vue d'ensemble complète des équipements : La matrice des équipements, de la synthèse à l'application
| Dioxyde de silicium (SiO₂) type | Équipements de production de base | Équipement de rectification/modification de clés | Équipement de dispersion en aval |
|---|---|---|---|
| silice fumée | Réacteur d'hydrolyse à flamme H₂-O₂, collecteur cyclone, filtre à manches, tour de désacidification | Unité de modification hydrophobe (réacteur haute température DMDC, 300–500 °C) | Broyeur à trois cylindres, mélangeur planétaire |
| Silice précipitée | Réacteur (contrôle de la température et du pH + agitation), filtre-presse, sécheur par pulvérisation | Broyeur à jet / Broyeur à vibrations (désagglomération), classificateur de poudres fines | Extrudeuse à double vis (dispersion à cisaillement élevé) |
| Silice fondue sphérique | Four de sphéroïdisation à flamme haute température, alimentateur atomiseur de micropoudre, chambre de trempe | Pré-étape : Broyeur à boulets / Broyeur à jet + Classificateur ; Post-étape : Classification et projection | Mélangeur à grande vitesse, extrudeuse à double vis |
| Farine de silice angulaire (qualité de base) | — | Broyeur à boulets, broyeur à vibrations, broyeur à jet, classificateur de poudres fines | Mélangeur à grande vitesse |
5. Conclusion : L’équipement est fonctionnel, le processus est performant
L'étude de la transformation de la silice, de son minerai à sa charge fonctionnelle, révèle une évidence : les performances maximales du SiO₂ ne dépendent pas de sa formule chimique, mais du procédé de fabrication. Le SiO₂, transformé par hydrolyse en flamme, devient une silice nanométrique et duveteuse, championne du contrôle de la rhéologie. Traité dans un réacteur et un broyeur à jet, il devient un agent de renforcement polyvalent et économique. Enfin, broyé dans un broyeur à billes et un four de sphéroïdisation en flamme, il se transforme en silice sphérique de haute précision, garantissant la sécurité des puces.
Lors de l'étape d'application en aval, la synergie entre les équipements de modification de surface (modificateurs à trois cylindres, unités de traitement hydrophobe) et les équipements de dispersion à cisaillement élevé (broyeurs à trois cylindres, extrudeuses bivis) garantit la qualité finale du procédé. Elle transforme la poudre, « matière première achetée », en « charge fonctionnelle bien appliquée ». Une mauvaise dispersion, le bullage dû à l'humidité et les problèmes rhéologiques – autant d'écueils fréquemment rencontrés par les formulateurs – ne proviennent généralement pas de la poudre elle-même. La cause profonde réside dans un choix inadéquat d'équipements et une adéquation insuffisante au procédé.
Il est essentiel de comprendre le principe fondamental selon lequel « l’équipement définit la fonction, le processus définit la performance ». Ce n’est qu’ainsi que vous pourrez véritablement : choisir la poudre adéquate, utiliser l’équipement approprié et formuler la recette idéale. La silice pourra alors retrouver sa place légitime de « charge universelle », après avoir été considérée comme « la source de tous les maux ».
« Merci de votre lecture. J’espère que cet article vous sera utile. N’hésitez pas à laisser un commentaire ci-dessous. Pour toute question, vous pouvez également contacter le service client en ligne de Zelda. »
— Publié par Emily Chen