Mặc dù việc thêm bột silica có thể mang lại lợi ích, một số người nhận thấy kết quả tốt hơn: keo mịn hơn, độ phẳng tốt hơn, độ bám dính chắc hơn và ít co ngót hơn. Những người khác lại gặp phải hậu quả tai hại: độ nhớt tăng đột ngột, hiệu ứng làm đặc giả tạo, hỗn hợp phân tán như bột nhão và khó loại bỏ bọt khí. Cuối cùng, nó có thể dẫn đến lắng đọng, nứt nẻ và giảm độ bền. Sự khác biệt thường không nằm ở việc có thêm bột silica hay không, mà nằm ở cách thêm vào.
Một trong những khía cạnh kỹ thuật thực sự của silica Yếu tố quan trọng trong chất kết dính là sự phân bố kích thước hạt. Nó quyết định cách các hạt được sắp xếp, cách các lỗ rỗng được lấp đầy, liệu nhựa có bị buộc phải “làm việc nhiều hơn” hay không, và cuối cùng, liệu bạn có đạt được một hệ thống “đặc, dễ kiểm soát và ổn định” hay một hỗn hợp “có vẻ như đã được lấp đầy nhưng thực chất lại có nhiều vấn đề hơn”. Chúng ta hãy cùng tìm hiểu sâu hơn về điều này: tại sao sự phân bố kích thước hạt lại cần thiết, cách thực hiện và những trọng tâm cụ thể của các hệ thống chất kết dính khác nhau. Chúng ta cũng sẽ thảo luận về cách tránh những sai lầm thường gặp và cách áp dụng nó trong các tình huống công nghiệp và tự chế.
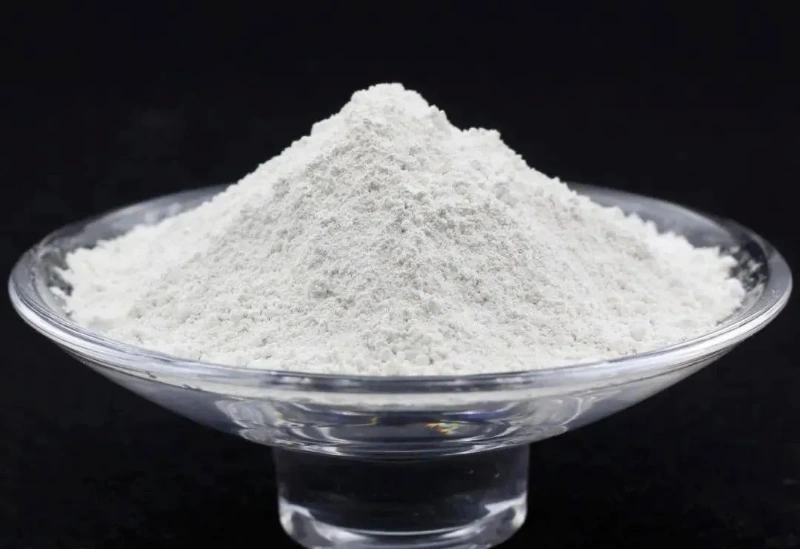
Tại sao bột silica cần có "độ hạt" nhất định, chứ không phải "càng mịn càng tốt"?
Phản ứng đầu tiên của nhiều người là: các hạt mịn hơn sẽ lấp đầy khoảng trống dày đặc hơn, điều này chắc chắn sẽ tốt hơn. Điều này nghe có vẻ hợp lý, nhưng trong chất kết dính, bột mịn thường là loại “dễ khiến hệ thống mất kiểm soát nhất”. Lý do rất đơn giản: kích thước hạt càng nhỏ, diện tích bề mặt riêng càng lớn. Diện tích bề mặt riêng lớn hơn có nghĩa là diện tích mà nhựa cần làm ướt và các giao diện mà nó cần “bao bọc” tăng lên đáng kể. Kết quả là độ nhớt tăng, khó phân tán hơn, khó thoát khí hơn và khả năng xuất hiện hiện tượng đặc lại giả và các bất thường về tính chất thixotropic cao hơn. Cốt lõi của việc phân cấp không phải là theo đuổi “độ mịn cực cao”, mà là sự kết hợp giữa “mật độ khối lượng lớn hơn + tải trọng nhựa thấp hơn”:
- Các hạt lớn đóng vai trò "xây dựng khung": hỗ trợ thể tích, giảm lượng nhựa sử dụng và nguy cơ co ngót;
- Các hạt có kích thước trung bình có nhiệm vụ "lấp đầy khoảng trống": lấp đầy các lỗ rỗng giữa các hạt lớn;
- Các hạt nhỏ có vai trò "lấp đầy các lỗ rỗng siêu nhỏ": làm tăng mật độ, cải thiện các đặc tính bề mặt và cục bộ, nhưng việc sử dụng chúng cần được kiểm soát.
Tóm lại: hãy để các hạt tự lấp đầy khoảng trống, thay vì ép nhựa phải làm vậy.
Phương pháp phân loại "ba cấp độ" phổ biến và ổn định nhất: Thô + Trung bình + Mịn
Phương pháp phân đoạn kích thước hạt tham chiếu:
- Bột thô: 20–50 μm Chức năng: Tạo khung xương, giảm lượng nhựa tiêu hao, giảm sự co ngót và biến động giãn nở nhiệt (giúp hệ thống ổn định hơn). Ngoài ra, nó cũng thường giúp giảm chi phí.
- Kích thước hạt bột trung bình: 5–20 μm Chức năngLấp đầy các khoảng trống giữa các hạt bột thô, tăng mật độ khối lượng, làm cho hệ thống đặc hơn và có độ bền liên tục cao hơn.
- Bột mịn: 1–5 μm hoặc thậm chí mịn hơn. Chức năng: Lấp đầy các lỗ rỗng siêu nhỏ, cải thiện bề mặt và cấu trúc cục bộ, giúp đạt được vẻ ngoài mịn hơn và độ bền cơ học tốt hơn. Tuy nhiên, lượng quá nhiều sẽ làm độ nhớt của hệ thống tăng vọt. Tỷ lệ pha trộn thực nghiệm thường được kiểm chứng:
- Thô: Trung bình: Mịn ≈ 5:3:2 hoặc 6:3:1 (dễ thao tác hơn, áp suất nhớt thấp hơn). Nếu bạn muốn hàm lượng chất độn cao hơn và hàm lượng nhựa thấp hơn, bạn thường sẽ hướng tới phân bố đa đỉnh "liên tục" hơn (hai đỉnh, ba đỉnh, hoặc thậm chí rộng hơn), cho phép các hạt lồng vào nhau ở nhiều kích thước hơn để tăng tỷ lệ lấp đầy. Tuy nhiên, cần lưu ý rằng việc phân cấp không phải là trò chơi về tỷ lệ. Mục tiêu cốt lõi là đảm bảo rằng "các hạt nhỏ chỉ lấp đầy các lỗ rỗng của các hạt lớn, nhưng không quá mức". Một khi bột mịn vượt quá "nhu cầu lấp đầy các lỗ rỗng", nó sẽ không tiếp tục làm tăng đáng kể mật độ; thay vào đó, nó sẽ làm tăng độ nhớt, độ phân tán và các vấn đề về bọt khí.
Các hệ thống chất kết dính khác nhau có mục tiêu phân bố kích thước hạt khác nhau: Trước tiên, hãy xác định “Điều bạn muốn”.
Keo dán kết cấu epoxy:
Tính ổn định, độ co ngót thấp và độ bền liên tục là tối quan trọng. Một phương pháp phổ biến là sử dụng kích thước hạt trung bình. Một lượng nhỏ bột siêu mịn được thêm vào để lấp đầy các lỗ rỗng nhỏ và điều chỉnh độ nhớt một cách tinh tế. Nhiều chất kết dính kết cấu thường sử dụng d50 trong khoảng 5–20 μm. Mục tiêu thường là đạt được sự cân bằng tốt hơn giữa độ bền, độ co ngót và khả năng thao tác. Nếu bạn bắt đầu với nồng độ bột mịn cao, nó có thể thực sự "cứng hơn", nhưng cũng dễ dẫn đến: độ nhớt quá cao gây ra hiện tượng thấm ướt không đủ, bọt khí và tăng các khuyết tật ở giao diện. Cuối cùng, độ bền có thể trở nên không ổn định.
Keo/Hợp chất đổ khuôn dẫn nhiệt:
Hàm lượng chất độn cao là điều cần thiết, và sự phân bố kích thước hạt rộng là rất quan trọng. Các hệ thống dẫn nhiệt thường hướng đến việc đóng gói nhiều chất độn hơn ở độ nhớt phù hợp, do đó sự phân bố kích thước hạt rộng và đa đỉnh là rất cần thiết. Các hạt lớn hơn làm tăng tỷ lệ thể tích chất độn, trong khi các hạt nhỏ hơn lấp đầy các khoảng trống và giảm độ xốp, dẫn đến một hệ thống đặc hơn và dễ kiểm soát hơn. Kinh nghiệm với nhiều hệ thống dẫn nhiệt cho thấy rằng chỉ sử dụng bột mịn là không đủ để đóng gói đầy đủ; độ nhớt sẽ tăng đột biến trước. Sử dụng các hạt lớn có kích thước phù hợp làm nền cho phép đẩy thể tích chất độn nằm trong phạm vi cho phép của quy trình.
Keo UV và keo điện tử:
Mịn hơn, ổn định hơn, tránh được hiện tượng vón cục và lắng đọng. Các loại keo này thường ưu tiên độ nhám bề mặt, nguy cơ lắng đọng và lớp phủ chi tiết. Kích thước hạt thường mịn hơn, với d50 thường nằm trong khoảng 1–5 μm. Tuy nhiên, các hạt mịn hơn đòi hỏi sự chú ý nhiều hơn đến việc phân tán và kiểm soát bọt khí. Nếu không, mặc dù bề mặt có thể trông mịn màng, nhưng các khuyết tật bên trong có thể rõ rệt hơn.
Hình thái hạt và xử lý bề mặt:
Nhiều người chỉ tập trung vào kích thước hạt, bỏ qua hai yếu tố ảnh hưởng đáng kể đến trải nghiệm người dùng: hình thái và điều kiện bề mặt.
Hình cầu so với hình góc cạnh:
Xác định “Khả năng chảy” và “Giới hạn độ nhớt”
- Bột silica hình cầu: Nhìn chung có khả năng chảy tốt hơn và độ nhớt hệ thống thấp hơn, với ưu điểm đáng kể ở mức độ chất độn cao.
- Bột silica góc cạnh: Thường tiết kiệm chi phí hơn và mang lại hiệu quả gia cường rõ rệt hơn trong một số công thức nhất định, nhưng độ nhớt của nó có xu hướng cao hơn, dẫn đến phạm vi ứng dụng hẹp hơn.
Nếu bạn đang tìm kiếm loại vật liệu “có hàm lượng chất độn cao nhưng vẫn dễ chảy”, các hạt hình cầu hoặc gần hình cầu thường tiện lợi hơn. Nếu bạn ưu tiên “tăng cường độ bền và kiểm soát chi phí”, các hạt hình góc cạnh vẫn có thể sử dụng được, nhưng chúng phụ thuộc nhiều hơn vào quá trình phân cấp và phân tán.
Xử lý bằng chất liên kết Silane:
Xử lý bề mặt bột silica, yếu tố quyết định “khả năng tương thích” và “khả năng hấp thụ độ ẩm/khuyết tật giao diện” (thường là KH550, KH560, v.v.), thường mang lại một số lợi ích trực tiếp:
- Khả năng tương thích tốt hơn với nhựa và khả năng phân tán mượt mà hơn;
- Giảm nguy cơ hấp thụ hơi ẩm và hệ thống ổn định hơn;
- Độ bền và độ dẻo dai được kiểm soát tốt hơn, và giao diện ít có khả năng trở thành điểm nghẽn.
Nhiều vấn đề về “sự suy giảm độ bền sau khi thêm bột” không phải do bột kém chất lượng, mà là do xử lý giao diện không tốt: chất độn và nhựa bị “ép chặt vào nhau” thay vì “liên kết thành một thể thống nhất”.
Sai lầm thường gặp nhất: Tác động bốn mặt của việc sử dụng quá nhiều bột mịn.
Nếu bạn chỉ nhớ một điều, thì đó là: phấn phủ mịn dùng để “lấp đầy lỗ chân lông”, chứ không phải để “tăng cường hiệu quả”. Quá nhiều phấn phủ mịn thường dẫn đến tác động gấp bốn lần:
- Sự gia tăng độ nhớt đột ngột: khiến việc thi công trở nên khó khăn hơn và thu hẹp phạm vi phủ/lấp đầy.
- Khó phân tán: hiện tượng vón cục và các khuyết tật cục bộ ngày càng tăng.
- Hiện tượng đặc lại giả và bất thường về tính chất thixotropic: trông loãng khi khuấy nhưng đặc lại sau khi ngừng khuấy.
- Lượng bọt khí tăng lên và khó loại bỏ: cuối cùng tạo thành các lỗ rỗng bên trong, ảnh hưởng đến độ bền và tính ổn định.
Do đó, việc phân cấp không phải là làm cho nó "mịn hơn", mà là nhằm nâng cao mật độ và hiệu suất trong khi vẫn đảm bảo hệ thống "hoạt động được, dễ sử dụng và ổn định".
Đảm bảo sự phân bố kích thước hạt có thể thực hiện được.
Cho dù đó là công thức sản xuất tại nhà máy hay tự chế theo lô nhỏ, phương pháp được khuyến nghị để thực hiện phân bố kích thước hạt là tuân theo ba bước sau:
Bước 1: Mục tiêu cốt lõi của bạn là gì?
- Độ nhớt thấp, dễ sử dụng
- Khả năng chứa đầy cao, độ co ngót thấp.
- Độ bền/độ cứng cao hơn
- Hình ảnh mịn hơn, ít hạt hơn.
Các mục tiêu khác nhau sẽ đòi hỏi tỷ lệ khác nhau giữa các hạt thô, trung bình và mịn.
Bước 2: Độ nhớt tối đa mà hệ thống của bạn cho phép là bao nhiêu?
Giới hạn trên của độ nhớt quyết định lượng bột mịn bạn có thể thêm vào. Thông thường, không phải "giới hạn hiệu suất" mà là "giới hạn xử lý" mới là yếu tố cản trở bạn.
Bước 3: Điều chỉnh theo thứ tự “thô cho khung sườn, trung bình để lấp đầy khoảng trống, mịn để lấp đầy lỗ rỗng”. Hướng điều chỉnh thông số được khuyến nghị thường là:
- Đầu tiên, sử dụng hỗn hợp thô + trung bình để xây dựng tỷ lệ lấp đầy và khung cơ bản về đặc tính lưu biến;
Sau đó từ từ thêm bột mịn để lấp đầy các lỗ rỗng và điều chỉnh độ phẳng/độ nhớt một cách tinh tế;
Khi độ nhớt tăng đột ngột bất thường, độ khó phân tán tăng lên đáng kể, hoặc xuất hiện nhiều bọt khí hơn, điều đó có nghĩa là bột mịn đã gần hoặc vượt quá "lượng lấp đầy lỗ rỗng hiệu quả".
Một điểm khác biệt quan trọng giữa quy trình công nghiệp và quy trình tự làm (DIY):
Trong lĩnh vực công nghiệp, có nhiều thiết bị trộn và khử khí tiên tiến hơn, có khả năng tạo ra các hệ thống có hàm lượng chất độn cao và độ nhớt lớn. Tuy nhiên, trong lĩnh vực tự chế (DIY), thiết bị và khả năng xử lý còn hạn chế, đòi hỏi công thức pha chế "nhẹ nhàng" hơn.
Nếu bạn đang thực hiện trộn thủ công theo mẻ nhỏ, khuấy đơn giản và điều kiện khử khí hạn chế:
- Nên sử dụng tỷ lệ phù hợp hơn với ứng dụng, ví dụ như 6:3:1;
- Tốt hơn là nên sử dụng bột thô hơn thay vì ép hệ thống đến mức "không thể trộn lẫn và không thể hòa tan đúng cách";
- Hãy tập trung nhiều hơn vào "thành công ngay lần đầu" thay vì "thông số kỹ thuật đẹp mắt trên giấy tờ". Nhiều thất bại khi tự chế tạo không phải do vật liệu kém chất lượng, mà là do cách pha chế sai lầm khi đánh đồng khả năng xử lý với tiêu chuẩn công nghiệp.
Phần kết luận
Bột silica trong chất kết dính không chỉ là một thành phần bổ sung; nó thường đóng vai trò quan trọng trong việc "giúp hệ thống dễ kiểm soát hơn". Điều này có nghĩa là giúp kiểm soát tốt hơn độ co ngót, độ chảy, độ bền và hình thức bên ngoài. Giá trị của việc phân bố kích thước hạt nằm ở việc sử dụng phương pháp đóng gói hạt thông minh hơn để đạt được lượng nhựa thấp hơn và ít khuyết tật bên trong hơn.
Cảm ơn bạn đã đọc. Tôi hy vọng bài viết của tôi hữu ích. Vui lòng để lại bình luận bên dưới. Bạn cũng có thể liên hệ với bộ phận chăm sóc khách hàng trực tuyến của Zelda nếu có bất kỳ thắc mắc nào khác.
— Đăng bởi Emily Chen